
Informacje kontaktowe
-
 Wangshan Road, dystrykt Jiangbei, Ningbo, Zhejiang, Chiny
-
 86-135-64796935
Uzyskaj wycenę
Typowy koszt formy odlewniczej: przedziały cenowe, czynniki kosztowe i sposób obliczania ofert
2026-08-13
Małe narzędzie do odlewania ciśnieniowego stopu cynku do prostych części może kosztować od około 3000 do 8000 dolarów amerykańskich. Średniej wielkości forma aluminiowa z dwiema gniazdami i podstawowym chłodzeniem wodnym kosztuje zwykle od 15 000 do 50 000 dolarów amerykańskich. Duża forma konstrukcyjna samochodu lub nowego pojazdu energetycznego, typu stosowanego do obudowy silnika, obudowy skrzyni biegów lub półki na akumulator, może szybko przekroczyć kwotę 100 000 USD, a wersje z dużymi systemami prowadnic i chłodzeniem konformalnym były cytowane powyżej 300 000 USD. Dlatego najbardziej użyteczną odpowiedzią na to pytanie nie jest jedna liczba, ale zespół. Zaplanuj dolną kwotę 3000 USD, od 20 000 do 60 000 USD za większość produkowanych narzędzi aluminiowych i znacznie więcej w przypadku skomplikowanych matryc samochodowych. W tym artykule wyjaśniono, co powoduje przeniesienie wyceny z dołu przedziału na górę, dlaczego istnieje taki zakres i w jaki sposób dostawcy faktycznie obliczają otrzymaną liczbę.
Forma odlewnicza nie jest produktem katalogowym. Jest to niestandardowe, precyzyjne narzędzie, które zaczyna się od zestawu rysunków części klienta, jest obrabiane z kutych bloków stalowych i jest dostrajane poprzez strzały próbne, aż do wyprodukowania części zgodnych ze specyfikacją. Ponieważ geometria, stop, wielkość produkcji, wymagania dotyczące wykończenia powierzchni i oczekiwania jakościowe zmieniają się z każdym projektem, cena formy zmienia się wraz z nimi. Dostawcy nie pobierają ceny z listy; cytują to z analizy strukturalnej części i stojącego za nią programu produkcyjnego.
Geometria części określa zewnętrzne wymiary formy, liczbę prowadnic i rdzeni, głębokość i kształt wnęki, położenie przewężki oraz złożoność kanałów chłodzących. Płaska część w kształcie pudełka z otwartymi bokami to jedna z najtańszych rzeczy do obróbki. Zamknięta obudowa z wewnętrznymi żebrami, występami, otworami prostopadłymi do linii podziału i podcięciami wymagającymi przesuwania prowadnic kosztuje wielokrotnie więcej. Objętość stali, czas obróbki i ryzyko wad odlewu rosną wraz ze wzrostem trudności geometrii, a dostawcy uwzględniają to w wycenie.
Pomaga oddzielić samą formę od wytwarzanych przez nią części. Forma to wydatek inwestycyjny, płacony jednorazowo, a następnie amortyzowany przez cały okres produkcji. Cena jednostkowa części odlewanej odzwierciedla czas cyklu, materiał, robociznę i koszty ogólne, ale nie pełny koszt narzędzia. Kupujący, którzy porównują oferty form bez porównania ceny części, planowanej objętości i trwałości narzędzia, wyciągną błędne wnioski. Tania forma wymagająca częstych napraw lub wytwarzająca niespójne części może radykalnie podnieść całkowity koszt. Rzeczywista wartość formy mierzona jest w porcjach, a nie w początkowej fakturze.
Aby zrozumieć, dlaczego oferty są różne, warto wiedzieć, za co dostawca musi zapłacić. Wycena formy składa się z pięciu głównych bloków: inżynieria, stal, obróbka skrawaniem, standardowe komponenty i pobieranie próbek. Każdy blok ma własną strukturę kosztów i profil ryzyka.
Faza inżynieryjna obejmuje projekt bramy i prowadnicy, obliczenia chłodzenia, analizę ciągu, kompensację skurczu i symulację przepływu formy dla wymagających części. W przypadku złożonego odlewu samochodowego projektant określa także sposób uruchamiania suwaka, kolejność wyrzucania i równowagę cieplną formy. Projektowanie zajmuje wiele godzin, a te godziny są płatne. Inżynieria prostych form może stanowić od 5 do 10 procent wyceny; w przypadku złożonych cienkościennych części samochodowych o wąskich tolerancjach udział może sięgać 15 procent lub więcej. Inżynieria niesie także ukryte ryzyko: źle zaprojektowana forma może wymagać przeróbek już po pierwszej próbie, dlatego doświadczeni dostawcy inwestują w symulację, a nie w domysły.
Stal formowa is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Wgłębienie jest kształtowane za pomocą frezowania CNC, a następnie wykańczane za pomocą obróbki elektroerozyjnej lub cięcia drutem w celu uzyskania ostrych narożników i głębokich detali. Wymagany czas zależy od powierzchni cięcia, twardości stali i utrzymywanej tolerancji. Stale o wysokiej twardości tną wolniej i zużywają więcej narzędzi. Polerowanie, jeśli wymagane jest wykończenie powierzchni odlewu na wysoki połysk, wymaga pracy ręcznej. Obróbka jest zazwyczaj najdroższym blokiem w wycenie, czasami od 30 do 40 procent całości.
Suwaki, rdzenie, sworznie wypychaczy, filary prowadzące, przyłącza wodne i płaszczyzna podziału muszą być dopasowane i wyrównane. Forma musi zamykać się na wtryskarce z odpowiednim ciśnieniem blokowania, a połówki muszą równomiernie przylegać, aby nie utworzył się wypływ. Dopasowywanie jest operacją rzemieślniczą. Wymaga wykwalifikowanych wytwórców narzędzi i trudno jest go skompresować w harmonogramie.
Większość dostawców uwzględnia w wycenie dwie lub trzy rundy próbne. Formę montuje się na prawdziwej maszynie odlewniczej, wykonuje się odrzuty próbne, dokonuje się pomiarów części i wprowadza poprawki. Materiał jest zużywany, czas pracy maszyny jest wynajmowany, a inżynierowie analizują wyniki. Jeżeli próba wykaże problem z wymiarami lub wzorem wypełnienia, forma wraca do warsztatu w celu modyfikacji. Niektórzy dostawcy podają próby jako opcję opcjonalną; inne uwzględniają je łącznie. Zawsze sprawdzaj zawartość numeru.
Inżynieria, stal, obróbka skrawaniem i pobieranie próbek wyjaśniają, co wchodzi w skład wyceny, ale ostateczną cenę dominują cztery konkretne decyzje dotyczące projektu i produkcji. W kolejności wpływu są to złożoność części, liczba wnęk, rozmiar formy i konstrukcja układu chłodzenia.
Złożoność to klasyczny mnożnik ceny. Zastanów się, co się stanie, gdy część będzie miała podcięcie, czyli dowolną cechę uniemożliwiającą bezpośrednie wyrzucenie z formy. Podcięcie zmusza projektanta do dodania suwaka lub rdzenia składanego, który porusza się za pomocą napędu hydraulicznego lub mechanicznego. Jeden suwak dodaje formie tysiące dolarów, a także punkt konserwacji przez cały okres użytkowania narzędzia. Dwa slajdy mogą dodać dziesiątki tysięcy. Gwinty wewnętrzne, haczyki zatrzaskowe i elementy kątowe dodają kolejne narzędzia. Każda cecha, która komplikuje kierunek wyrzutu, zwiększa liczbę ruchomych części formy, czas obróbki i ryzyko awarii powyżej 100 000 strzałów.
Z drugiej strony funkcje zgodne z linią podziału zwiększają niewielki koszt. Kąty pochylenia, duże promienie i jednolita grubość ścianki nie wymagają dodatkowych mechanizmów. Projektant części ma większy wpływ na koszt formy niż twórca formy. Dobry dostawca lub dobry przegląd projektu pod kątem wykonalności może zidentyfikować cechy wpływające na koszty, zanim jakakolwiek stal zostanie pocięta.
Liczba gniazd decyduje o tym, ile części zostanie wyprodukowanych na strzał. Z jednej wnęki powstaje jedna część na cykl; dwie wnęki dają dwie; cztery dają cztery. Większa liczba gniazd podnosi cenę formy, ponieważ zwiększa się objętość obróbki i rozmiar stali, ale obniża koszt jednostkowy, gdy wielkość zamówienia jest duża. Forma z dwiema gniazdami może kosztować od 60 do 80 procent więcej niż ta sama forma z pojedynczą, a nie podwójną komorą, ponieważ podstawa i system mocowania są wspólne. Dostawcy obliczają optymalną liczbę gniazd na podstawie rocznego celu produkcyjnego, wydajności maszyny i masy części. Jeśli potrzebujesz tylko 20 000 części rocznie, racjonalnym wyborem będzie zazwyczaj forma jednogniazdowa. Jeśli potrzebujesz 500 000, ta sama logika kieruje się w stronę dwóch lub czterech wnęk.
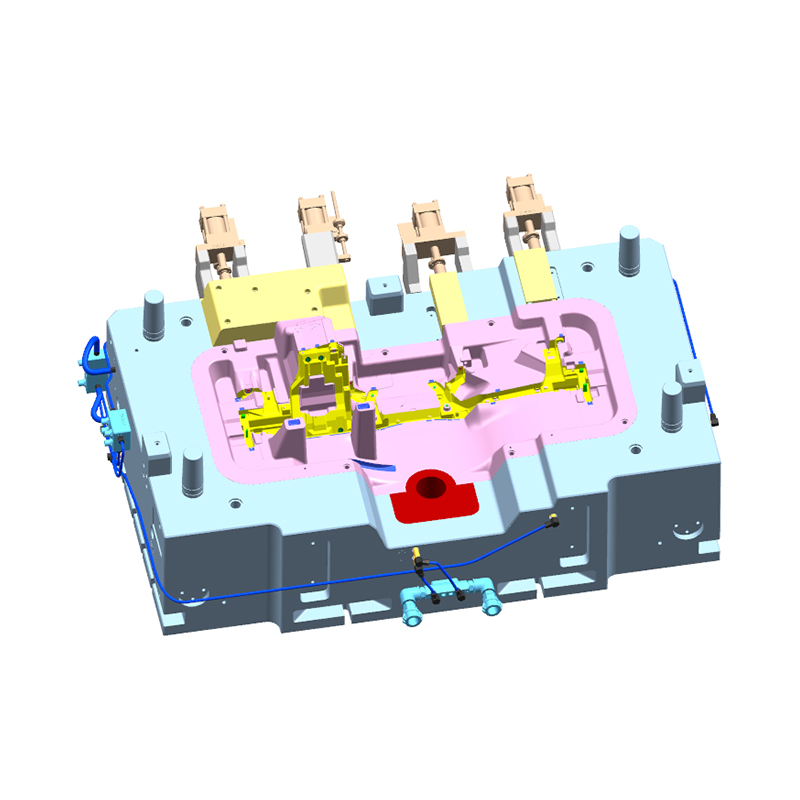
Zewnętrzny rozmiar formy jest ustalany na podstawie rzutowanej powierzchni części, liczby wnęk i systemu prowadnic. Rozmiar formy określa wymagany tonaż wtryskarki, a to z kolei wpływa na wydajność odlewni ciśnieniowej i godzinową wydajność wtryskarki. Większe formy kosztują więcej stali, obróbki skrawaniem, obróbki cieplnej i obsługi. Korelacja nie jest idealnie liniowa, ale jest silna. Mała 150-tonowa maszyna z gorącą komorą do części cynkowych może pomieścić formę o powierzchni zaledwie 350 mm; 2200-tonowa maszyna z zimną komorą do obudowy silnika wymaga formy wielkości małego samochodu. Pomiędzy tymi dwoma punktami koszt oprzyrządowania może zmienić się 30-krotnie. Dobrym przykładem odniesienia jest Skrzynia odlewana ciśnieniowo ze stopu aluminium 800t , który należy do średniego i dużego segmentu asortymentu produktów i pokazuje, ile stali i konstrukcji płytek wymaga poważny projekt narzędzi aluminiowych.
 Niestandardowa fabryka odlewów ciśnieniowych ze stopu aluminium 800T, producenci - narzędzie Ningbo NKT Ningbo NKT Tooling Co., Ltd. to chińscy producenci ciśnieniowych skrzynek ze stopu aluminium 800T i fabryka niestandardowa, szczegóły: Odlewane ciśnieniowo ze stopu aluminium... Zobacz produkt →
Chłodzenie jest najmniej widocznym czynnikiem kosztowym i jednym z najważniejszych czynników wpływających na produktywność. Szybkość krzepnięcia stopionego stopu określa czas cyklu, a tym samym koszt strzału. Proste, prosto nawiercone przewody chłodzące są niedrogie i nadają się do płaskich części. Wyprofilowane lub dopasowane kanały chłodzące dopasowują się do kształtu wnęki i redukują gorące punkty, ale wymagają lutowania twardego, wytwarzania przyrostowego lub złożonych strategii wiercenia, a wszystko to zwiększa koszty. W produkcji wielkoseryjnej forma z doskonałym chłodzeniem może skrócić cykl o kilka sekund, spłacając wyższą cenę w ciągu kilku miesięcy. W przypadku produkcji na małą skalę obliczenia te rzadko się sprawdzają, a prostszy układ chłodzenia jest bardziej ekonomiczny.
Stal formowa selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Stopy cynku są odlewane w znacznie niższych temperaturach, więc forma cynkowa może być wykonana ze wstępnie hartowanej stali, takiej jak P20 lub 1.2738 i nadal może wytrzymać kilkaset tysięcy strzałów. Stopy aluminium osiągają temperaturę na wejściu wtryskowym około 610°C, a powierzchnia formy wielokrotnie poddawana jest silnemu szokowi termicznemu, w związku z czym po określonej liczbie cykli w matrycy nieuchronnie pojawia się kontrola cieplna. Trwałość narzędzia aluminiowej płytki wnękowej jest zwykle oceniana na 60 000 do 150 000 strzałów, po czym wkładka jest naprawiana lub wymieniana. Ponieważ płytka matrycowa jest najdroższym pojedynczym elementem, żywotność stali bezpośrednio określa budżet na konserwację.
Nie bez znaczenia są także zabiegi uzupełniające. Azotowanie, powlekanie PVD i obróbka tlenkowa zmniejszają lutowanie i erozję na powierzchni wnęki, poprawiając uwalnianie i wydłużając żywotność pomiędzy remontami. Procesy te zwiększają cenę formy o kilka procent i mogą być warte swojej ceny w przypadku części z głębokimi rdzeniami lub dużymi wymaganiami dotyczącymi powierzchni. Cały temat metalurgii jest na tyle głęboki, że zasługuje na osobną dyskusję, dlatego napisaliśmy osobną stronę o tym, jak wybrać odpowiedni materiał na formy do odlewania ciśnieniowego ze stopów aluminium, która omawia gatunki stali, wybrane powłoki i ich wpływ na trwałość narzędzia.
Stop, który odlejesz, to nie tylko wybór materiału; określa termiczną i mechaniczną obwiednię projektową narzędzia, a tym samym budżet wymagany do jego zbudowania. Ta sama geometria części może wiązać się ze znacząco różnymi kosztami form z cynku, aluminium lub magnezu.
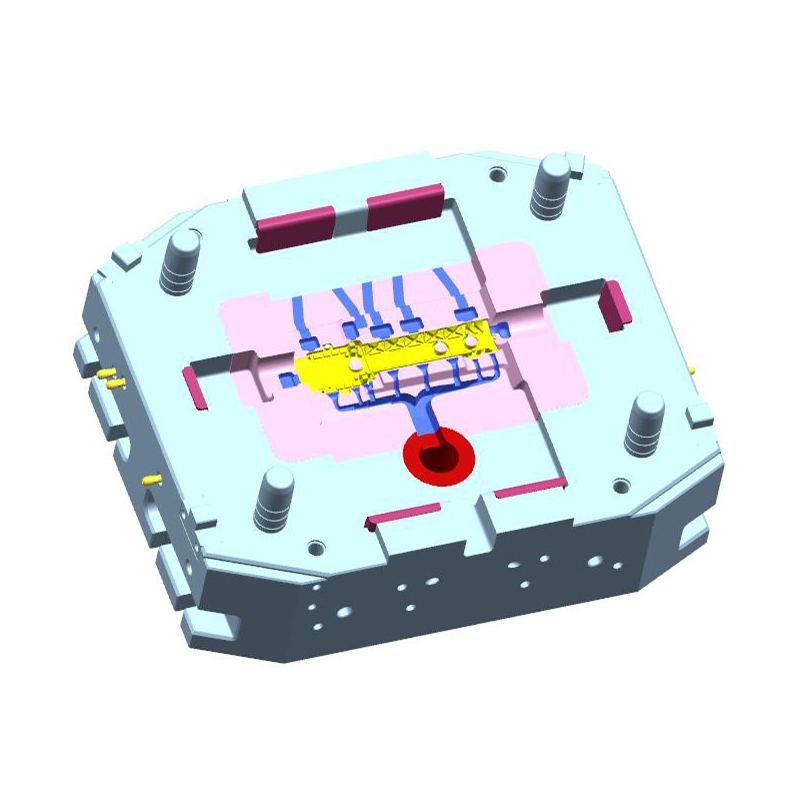
Stopy cynku melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the Forma do odlewania ciśnieniowego z gorącą komorą o masie 150 ton które budujemy dla części cynkowych, stanowią najtańszy punkt wejścia do procesu odlewania ciśnieniowego.
 Niestandardowa fabryka form do odlewania ciśnieniowego z gorącą komorą 150T, producenci - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. to chińscy producenci form do odlewania ciśnieniowego z gorącą komorą 150T i fabryka niestandardowa, szczegóły: Urządzenie do odlewania ciśnieniowego z gorącą komorą 150T... Zobacz produkt →
Stopy aluminium są odlewane w temperaturze od 610 do 700°C i wymagają stali do pracy na gorąco, starannie zaprojektowanego chłodzenia i solidnego systemu wyrzutu. Jednogniazdowa forma aluminiowa do prostego wspornika może kosztować od 18 000 do 35 000 dolarów, natomiast dwugniazdowa forma do obudowy samochodowej wraz z prowadnicami i wkładkami będzie kosztować od 50 000 do 90 000 dolarów. Rozmiar części jest decydującym czynnikiem skali. Duża zamknięta obudowa, taka jak wspomniana wcześniej skrzynia odlewana ciśnieniowo ze stopu aluminium o wytrzymałości 800 ton, jest zwykle wytwarzana w formie o średnicy znacznie przekraczającej jeden metr, z wieloma wkładkami, systemem płyt odpornych na zużycie i siecią chłodzącą podłączoną do jednostki sterującej temperaturą matrycy. To narzędzie to wielotonowy zespół, a jego cena odzwierciedla objętość stali, godziny obróbki i wymagania dotyczące obsługi tak dużej matrycy.
Temperatura odlewania magnezu jest zbliżona do temperatury aluminium, więc wymagania dotyczące stali formierskiej i chłodzenia kształtują się podobnie. Główną różnicą jest potrzeba stosowania systemów wysokiej próżni i ściślejszej kontroli procesu, szczególnie w przypadku cienkościennych części samochodowych. Cena formy jest porównywalna z oprzyrządowaniem aluminiowym o tej samej wielkości i złożoności. Formy magnezowe również zwykle wymagają większej uwagi w zakresie obróbki powierzchni i uszczelniania, ponieważ magnez jest reaktywny chemicznie w stanie stopionym. Jeśli część jest lekkim elementem konstrukcyjnym, takim jak wspornik układu kierowniczego lub belka poprzeczna, koszt oprzyrządowania jest często uzasadniony oszczędnością masy, jaką zapewnia.
Większość profesjonalnych dostawców form sporządza wycenę na podstawie oddolnego szacunku kosztów, a nie domysłów. Procedura jest zgodna z tą samą logiką w całej branży, nawet jeśli konkretne liczby różnią się w zależności od sklepu.
Najpierw dostawca przegląda model części i określa linię podziału, prowadnice, rdzenie, zanurzenie, lokalizację przewężki i wymagania dotyczące wyrzucania. Na podstawie tej analizy inżynier szacuje liczbę godzin projektowania formy i przygotowuje wstępną konfigurację formy. Po drugie, rozmiar ramy formy jest określany na podstawie rzutowanego obszaru i głębokości części. Dostawca oblicza objętość stali w podstawie i wkładkach, mnoży przez koszt za kilogram wybranego gatunku i dodaje obróbkę cieplną. Po trzecie, szacuje się czas obróbki: obróbka zgrubna CNC, półwykańczająca, wykańczająca, elektroerozyjna, cięcie drutem i polerowanie. Godziny te są mnożone przez stawki sklepowe. Ponieważ stawki te obejmują amortyzację maszyny, robociznę i koszty ogólne, producent form, który zainwestował w zaawansowaną obróbkę pięcioosiową, często będzie podawać wyższe stawki godzinowe, ale mniej godzin.
Po czwarte, standardowe komponenty, w tym sworznie wypychaczy, słupki prowadzące, sworznie powrotne, tuleje wlewowe, dysze wodne, wyłączniki krańcowe i prowadnice ślizgowe, są dodawane po cenie katalogowej plus marża. Po piąte, obowiązują godziny montażu i montażu. Na koniec dostawca dodaje koszt zdjęć próbnych, inspekcji i zarządzania projektem, a następnie stosuje koszt ogólny i marżę zysku.
Wynikiem jest liczba, która jest tak dobra, jak kompletność informacji o części. Częściowy rysunek, niezdefiniowany stop lub nieokreślone wymagania dotyczące wykończenia powierzchni spowodują wstępną wycenę. Gdy kupujący podają pełne dane CAD, gatunek materiału, roczną ilość i preferowany tonaż maszyny, wycena staje się znacznie bardziej wiarygodna, a czas przygotowania ulega skróceniu.
Kupujący często pytają, dlaczego konkretna forma jest tak droga, skoro sama część wydaje się prosta. Odpowiedź pojawia się, gdy koszt oprzyrządowania rozkłada się na liczbę wyprodukowanych części odlewanych. Koszt formy aluminiowej wynoszącej 40 000 USD na część wynosi 0,80 USD przy produkcji 50 000 części i 0,08 USD przy 500 000 części. Forma jest inwestycją, której koszt zwraca się dzięki niskiemu kosztowi jednostkowemu odlewania pod wysokim ciśnieniem.
| Całkowita wielkość produkcji | Koszt formy na część | Kontekst |
|---|---|---|
| 10 000 części | 4,00 USD | Prototypowanie w małych ilościach lub produkt niszowy |
| 50 000 części | 0,80 USD | Typowa produkcja samochodowa lub przemysłowa o średniej wielkości |
| 100 000 części | 0,40 USD | Części konsumenckie lub samochodowe o dużej objętości |
| 500 000 części | 0,08 USD | Produkcja masowa, gdzie odlewanie ciśnieniowe jest w pełni ekonomiczne |
Tabela ilustruje, dlaczego ceny formy nie należy nigdy rozpatrywać oddzielnie. Jeżeli planowany wolumen wynosi jedynie 5000 sztuk, obróbka CNC części kęsów może być tańsza, a oprzyrządowanie do odlewania w formach piaskowych jeszcze tańsze. Jeśli planowany wolumen wynosi 200 000 sztuk, każdy dodatkowy dolar wydany na dwie gniazda, lepszą stal lub lepsze chłodzenie może znacząco skrócić czas cyklu i koszt jednostkowy.
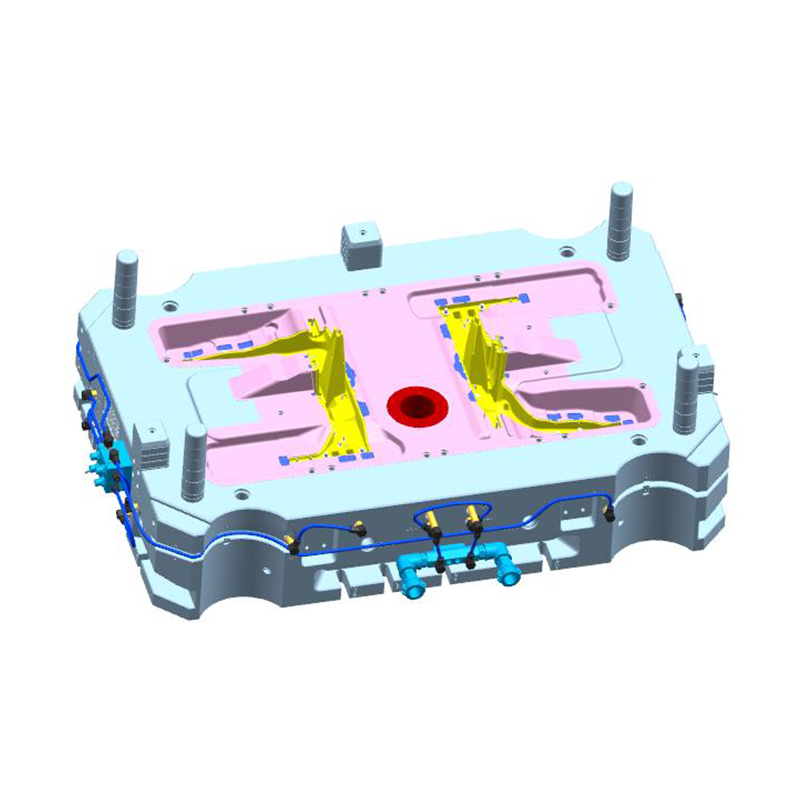
Szczególnie w przypadku układów napędowych pojazdów elektrycznych trend skali jest niewątpliwy. Obudowa i elementy konstrukcyjne, takie jak Obudowa silnika odlewana ciśnieniowo ze stopu aluminium 2200t są produkowane w dużych ilościach na dużych gniazdach maszyn, a koszt formy, choć w budżecie projektu jest sześciocyfrowy, szybko zostaje rozmyty przez setki tysięcy jednostek wyprodukowanych za pomocą narzędzia. Ta sama logika dotyczy obudów przekładni, płyt przedziałów akumulatorów i płaszczy chłodzących, gdzie wysokie roczne zapotrzebowanie sprawia, że solidne i drogie narzędzie jest najbardziej ekonomicznym wyborem w całym okresie trwania programu.
 Niestandardowa fabryka obudów silników odlewanych ciśnieniowo ze stopu aluminium 2200T, producenci - N Ningbo NKT Tooling Co., Ltd. to chińscy producenci obudów silników odlewanych ciśnieniowo ze stopu aluminium 2200T i fabryka niestandardowa, szczegóły: Model 2200T ... Zobacz produkt →
W porównaniu z alternatywami koszt form odlewniczych pojawia się w jaśniejszym świetle.
Narzędzia do odlewania w piasku są znacznie tańsze. Wzory i rdzennice do odlewów piaskowych można wyprodukować już za kilka tysięcy dolarów, a proces toleruje niewielkie ilości. Ale każda część odlewana w piasku wymaga więcej materiału, większej obróbki wykończeniowej i większej liczby kontroli, a tempo produkcji jest znacznie niższe. Kiedy wolumeny przekraczają kilka tysięcy części rocznie, przewaga w zakresie kosztów odlewania ciśnieniowego w przeliczeniu na część zwykle przewyższa wyższą inwestycję w formy.
Obróbka CNC niemal całkowicie pozwala uniknąć obróbki skrawaniem metodą obróbki z kęsów. Brak opłaty za formę sprawia, że obróbka jest atrakcyjna w przypadku pojedynczych części i bardzo małych partii. Jednak powtarzający się koszt części jest znacznie wyższy ze względu na marnotrawstwo materiałów, godziny pracy maszyn i pracę ręczną. Przy ilościach od 1000 do 2000 części krzywa kosztów przecina się i odlewanie ciśnieniowe staje się tańsze nawet po uwzględnieniu formy. W przypadku części o wielkości od 2 000 do 10 000 sztuk rocznie porównanie staje się trafne, a decyzja zależy od wymagań dotyczących geometrii, materiału i wykończenia.
Inne warianty odlewania, takie jak odlewanie niskociśnieniowe lub odlewanie w wyciskaniu, mają własne zasady dotyczące oprzyrządowania. Odlewanie przez wyciskanie, często stosowane do części konstrukcyjnych o wysokiej integralności, zazwyczaj wymaga solidniejszego i droższego oprzyrządowania niż zwykłe odlewanie pod wysokim ciśnieniem. Kompromisem są wyższe właściwości mechaniczne i lepsza szczelność ciśnieniowa w zastosowaniach krytycznych. Każdy proces ma próg rentowności zależny od geometrii i objętości części, dlatego należy porównywać koszty całkowite, a nie samą początkową opłatę za oprzyrządowanie.
Większość ceny formy jest powiązana z projektem części, zanim jakikolwiek dostawca ją zobaczy. Przegląd projektu pod kątem wykonalności to narzędzie redukcji kosztów, które zwraca się wielokrotnie. Są to obszary o największej dźwigni.
Poza projektowaniem części, największe oszczędności wynikają z dopasowania narzędzia do rzeczywistej rocznej wielkości produkcji. Forma dwugniazdowa kosztuje więcej, ale jeśli będziesz zużywać tylko 20 000 części rocznie, dodatkowe gniazda pozostaną bezczynne. Wybierz wcześniej tonaż maszyny; jeśli posiadasz już maszynę o udźwigu 800 lub 1650 ton, poinformowanie dostawcy o dokładnym modelu umożliwi mu zaprojektowanie podstawy formy dla tej płyty dociskowej i uniknięcie niepotrzebnej stali.
Na koniec skonsoliduj informacje zawarte w zapytaniu ofertowym. Zdefiniuj stop, wymagania dotyczące powłoki, standard pobierania próbek, maszynę produkcyjną, jeśli jest ustalona, oraz oczekiwany harmonogram dostawy. Kompletne zapytanie ofertowe skraca czas ofertowania, pozwala uniknąć założeń i pozwala dostawcy zoptymalizować narzędzie zamiast dodawać premię za ryzyko za niepewność.
Cytat jest istotny, ale nie stanowi całego obrazu. Rzeczywisty koszt dostarczonej formy obejmuje jej rodzaje awarii i obciążenie konserwacyjne. Ilekroć oceniasz dostawcę form do odlewania ciśnieniowego, zadaj następujące pytania.
Odpowiedzi ujawniają, czy dostawca cytuje formę, czy rozwiązanie produkcyjne. Poważny twórca form omówi cykle wtrysku, skuteczność chłodzenia i całkowity koszt na część, a nie tylko cenę narzędzia. Pomocne jest także zapytanie o historię dostawcy w zakresie podobnych projektów. Forma dla komponentu aluminiowego o krytycznym znaczeniu dla bezpieczeństwa to suma tysięcy drobnych decyzji, a doświadczenie z częściami tej samej klasy wymiernie zmniejsza ryzyko późnej i kosztownej rewizji.
Dla porównania, zrozumienie, gdzie w branży znajduje się Twój dostawca, również ma znaczenie. Firma z własną historią inżynieryjną, nowoczesnym warsztatem mechanicznym i udokumentowanym doświadczeniem w zakresie wysokociśnieniowych form odlewniczych ma silniejszą pozycję do zarządzania tym ryzykiem. Tło naszej firmy zostało szczegółowo opisane na stronie „O nas”, łącznie z przejściem od studia projektowania matryc do produkcji form na pełną skalę do stopów aluminium, magnezu i cynku.
Typowy koszt formy do odlewania ciśnieniowego waha się od kilku tysięcy dolarów za proste narzędzia cynkowe do kilkuset tysięcy dolarów za duże aluminiowe konstrukcje samochodowe. Rozprzestrzenianie się jest normalne i oczekiwane. Pozycja Twojego projektu w tym zakresie jest kontrolowana przez złożoność części, wybrany stop, liczbę wnęk i wielkość produkcji. Każdy dostawca oblicza koszt formy na podstawie tych samych bloków funkcjonalnych: inżynieria, stal, obróbka skrawaniem, komponenty, montaż i pobieranie próbek. Najtańsza oferta nie jest tym samym, co najniższy koszt całkowity, a rzeczywista wartość formy jest wyrażona w wtryskach, tolerancjach, czasie cyklu i odstępach czasu między konserwacjami.
Aby uzyskać dokładną i konkurencyjną wycenę, należy ukończyć projekt części, określić wymagania dotyczące materiału i powierzchni, podać roczną wielkość produkcji i zwrócić się do dostawców z pełnymi informacjami. Czas zainwestowany w prace projektowe pod kątem zdolności produkcyjnej oraz w dopasowanie wydajności narzędzi do rzeczywistych potrzeb produkcyjnych obniży cenę formy bardziej niż jakakolwiek taktyka negocjacyjna. Gdy forma jest dobrze zaprojektowana pod kątem stopu odlewniczego i objętości części, staje się trwałym aktywem produkcyjnym, a nie elementem zamówienia, który należy minimalizować.
Wangshan Road, dystrykt Jiangbei, Ningbo, Zhejiang, Chiny
86-135-64796935
Prawa autorskie © Ningbo NKT Tooling Co., Ltd. Wszelkie prawa zastrzeżone.

