
Informacje kontaktowe
-
 Wangshan Road, dystrykt Jiangbei, Ningbo, Zhejiang, Chiny
-
 86-135-64796935
Uzyskaj wycenę
Gdzie mogę znaleźć formy do odlewania aluminium? Praktyczny przewodnik po zaopatrzeniu dla kupujących
2026-08-06
Zaczyna się od prostego pytania dotyczącego zamówienia. Inżynier produkcji u dostawcy części samochodowych otrzymuje zamówienie od klienta: nową aluminiową obudowę o wymiarach około 300 na 200 milimetrów i grubości ścianki około 2,8 milimetra, docelową roczną wielkość produkcji wynoszącą 40 000 sztuk oraz termin zatwierdzenia pierwszej próbki za dziesięć miesięcy. Inżynier nigdy wcześniej nie pozyskiwał oprzyrządowania, więc pytanie powtarza się kolegom, znajduje na forach internetowych i wpisuje w wyszukiwarkach: Gdzie mogę znaleźć formy do odlewania aluminium?
Szczera, bezpośrednia odpowiedź jest taka, że w przypadku części aluminiowych przeznaczonych do produkcji formy do odlewania aluminium można znaleźć u profesjonalnego producenta form do odlewania ciśnieniowego, a nie w ogólnym warsztacie mechanicznym, sklepie z artykułami do odlewania w piasku czy na rynku hobbystycznym. Produkcyjna forma do odlewania aluminium jest precyzyjnym urządzeniem inżynieryjnym. Kontroluje geometrię części, spójność wymiarową, wykończenie powierzchni, czas cyklu i długoterminowy koszt na część. Forma jest najbardziej wpływowym aktywem w całej operacji odlewniczej, a jej poszukiwanie należy traktować raczej jako projekt wyboru dostawcy niż szybki zakup online.
W tym artykule wyjaśniono, gdzie znaleźć formy do odlewania aluminium w sensie przemysłowym, co oznaczają różne typy form dla Twojego projektu i jak ocenić producentów, którzy je budują. Omówiono w nim także proces projektowania i budowy, czynniki wpływające na koszty i czas realizacji oraz typowe błędy popełniane przez kupujących przy zakupie oprzyrządowania do odlewów aluminiowych. Celem jest zapewnienie praktycznych ram, tak aby Twoje pierwsze zapytanie ofertowe dało sensowne odpowiedzi zamiast stosu niejasnych cen.
Do produkcji przemysłowej formy do odlewania aluminium są projektowane i produkowane przez specjalistyczne firmy produkujące narzędzia, powszechnie zwane warsztatami matrycowymi, producentami form lub producentami narzędzi. Firmy te zajmują się całym procesem: analizują projekt części, konstruują formę, obrabiają stalową wnękę, poddają obróbce cieplnej, montują prowadnice i wypychacze, a następnie testują formę na maszynie do odlewania ciśnieniowego, aż wyprodukują części spełniające specyfikację. Forma nie jest przedmiotem na półce. Jest to produkt inżynieryjny, zbudowany na zamówienie w oparciu o określoną geometrię odlewu i proces produkcyjny.
Geograficzna koncentracja produkcji form następuje po działalności związanej z odlewaniem ciśnieniowym. Większa część światowych form do odlewania ciśnieniowego aluminium jest produkowana w chińskich regionach delty rzek Jangcy i Rzeki Perłowej, we Włoszech, Niemczech, Japonii i Stanach Zjednoczonych. Jeśli pytasz „gdzie w mojej okolicy mogę znaleźć formy do odlewania aluminium”, odpowiedź zwykle prowadzi do regionalnej narzędziowni obsługującej lokalny przemysł odlewniczy. Jeśli jesteś otwarty na globalne zaopatrzenie, delta rzeki Jangcy, skupiona w miastach takich jak Ningbo i Szanghaj, jest jednym z najgęstszych skupisk wiedzy specjalistycznej w zakresie inżynierii form na świecie. Wiele form stosowanych w odlewniach w Europie i Ameryce Północnej jest tam produkowanych, a następnie wysyłanych do montażu.
Niezawodnym punktem wyjścia jest bezpośrednie zapytanie odlewni ciśnieniowej, z której formy korzysta. Odlewnie polegają na formach, które pasują do ich maszyn i wytrzymują setki tysięcy cykli. Ich inżynierowie ds. procesów wiedzą, którzy dostawcy zapewniają prostą obróbkę, uczciwą stal i praktyczne informacje zwrotne od DFM. Dzięki temu skierowaniu możesz zaoszczędzić tygodnie czasu na badania przesiewowe.
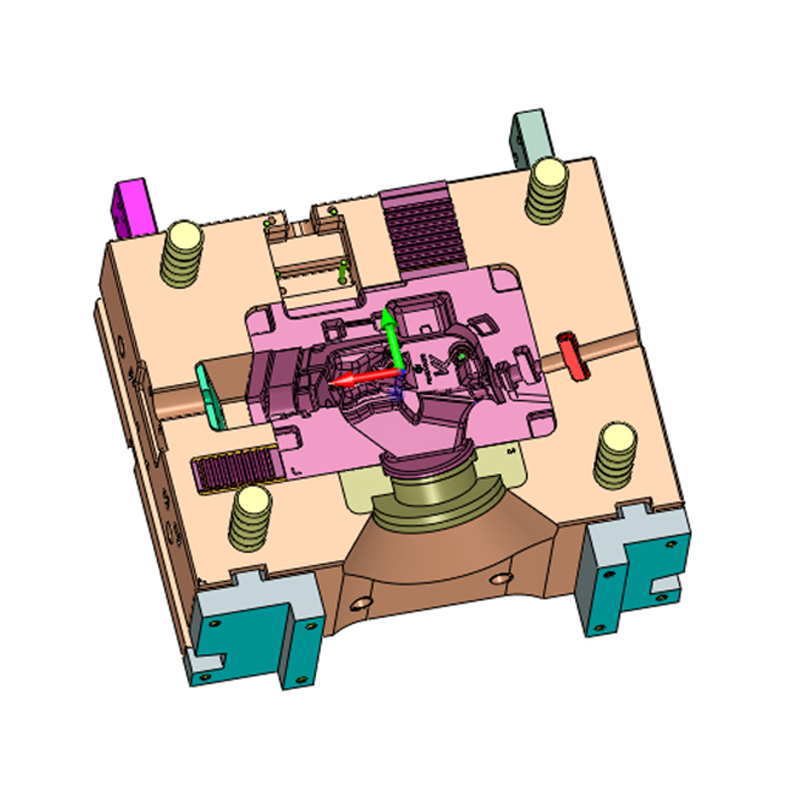
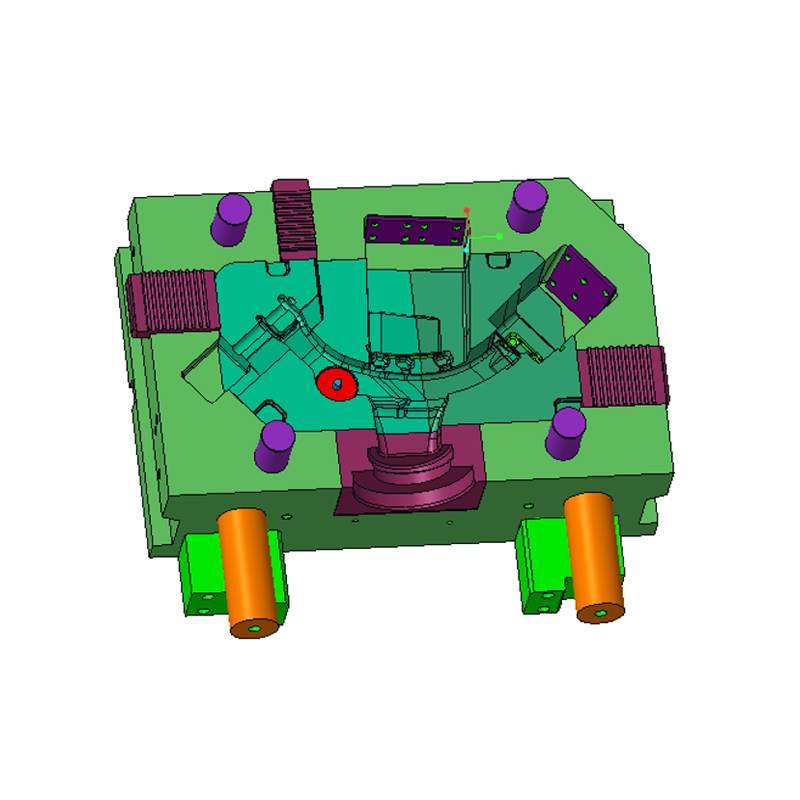
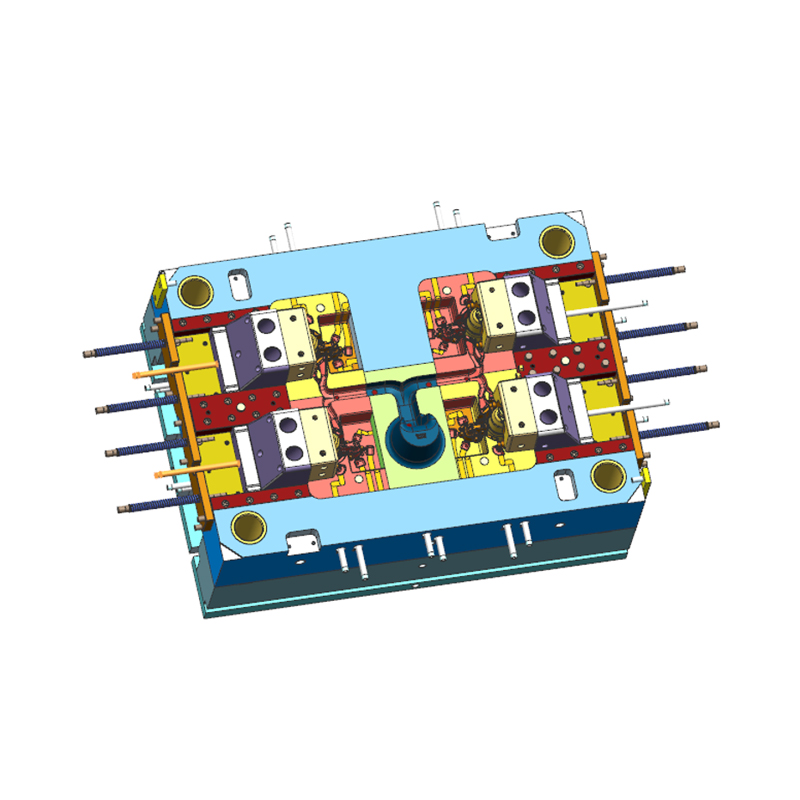
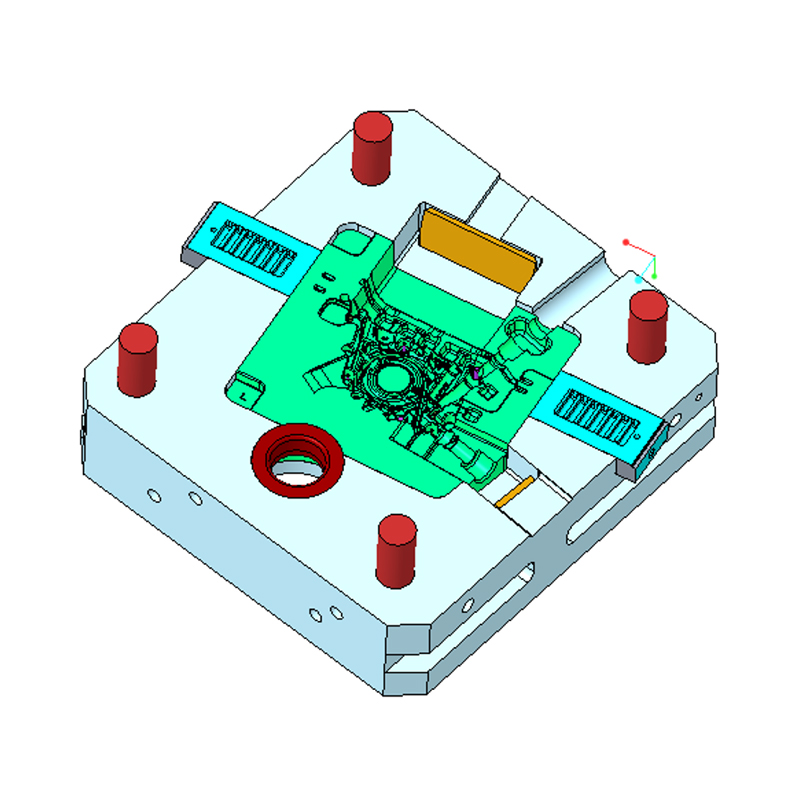
Inną możliwością jest bezpośredni kontakt z producentem form, szczególnie jeśli ma on również doświadczenie w odlewaniu ciśnieniowym. Fabryka, która projektuje i buduje formy oraz może je testować na własnych maszynach, zapewni szybszą informację zwrotną i mniej problemów z przekazaniem. Dobrym przykładem jest Ningbo NKT Tooling Co., Ltd. , wyspecjalizowanym producentem form do odlewania ciśnieniowego stopów aluminium, magnezu i cynku. Firma została założona w 2009 roku jako studio projektowania form, rozpoczęła produkcję w 2010 roku i od tego czasu zbudowała zespół składający się z ponad 80 pracowników, piętnastu starszych inżynierów i roczną zdolność produkcyjną ponad 300 zestawów precyzyjnych form.
Właściwy kanał zależy od Twojej sytuacji, ale krótka wersja odpowiedzi jest spójna: formy do odlewania aluminium znajdziesz u profesjonalnego producenta, który produkuje trwałe oprzyrządowanie do odlewania ciśnieniowego, i wybierasz tego producenta na podstawie wiedzy inżynieryjnej, odpowiedniego doświadczenia i kontroli jakości, a nie tylko na podstawie bliskości lub ceny.
Termin „forma odlewnicza z aluminium” obejmuje kilka zasadniczo różnych rzeczy, a zamieszanie między nimi jest jednym z powodów, dla których tak wiele próśb o zaopatrzenie zaczyna się od niewłaściwej stopy. W języku potocznym wyrażenie to może oznaczać formę służącą do odlewania części aluminiowych lub formę wykonaną z materiału aluminiowego do odlewania innych substancji. Ten artykuł dotyczy pierwszego z nich: narzędzi, które odlewają roztopiony stop aluminium w gotowe elementy metalowe. Formy te są prawie zawsze wykonane ze stali narzędziowej, a nie z aluminium. Typowa forma produkcyjna do odlewania ciśnieniowego aluminium jest wykonana ze stali narzędziowej do pracy na gorąco H13 lub jej odpowiednika, takiej jak SKD61, hartowanej do około 44–52 HRC i wyposażonej w sieć kanałów chłodzonych wodą w celu kontrolowania temperatury formy podczas cyklu odlewania.
Poniżej wymieniono cztery popularne typy form do odlewów aluminiowych. Każdy z nich odpowiada na inne wymagania dotyczące objętości i jakości.
| Typ formy | Typowy proces | Roczny zakres wolumenów | Typowa tolerancja | Względny koszt formy |
|---|---|---|---|---|
| Wzór odlewu piaskowego | Formowanie piaskowe | 1 do 2000 części | plus/minus 0,5 do 1,5 mm | Niski |
| Trwała pleśń | Odlew grawitacyjny | 1000 do 50 000 części | plus/minus 0,2 do 0,5 mm | Średni |
| Niski-pressure mold | Niski-pressure die casting | 5 000 do 100 000 części | plus/minus 0,1 do 0,3 mm | Średni-high |
| Forma do odlewania pod wysokim ciśnieniem | Odlewanie pod wysokim ciśnieniem | 20 000 do 1 000 000 części | plus/minus 0,05 do 0,15 mm | Wysoka |
Tabela nie jest sztywnym drzewem decyzyjnym, ale daje punkt wyjścia. Jeśli roczna wielkość produkcji nie przekracza dwóch tysięcy części, często rozwiązaniem ekonomicznym jest odlewanie w piasku. Jeśli mieścisz się w przedziale od kilku tysięcy do dziesiątek tysięcy, trwałe formowanie grawitacyjne zapewnia równowagę pomiędzy kosztami oprzyrządowania i powtarzalnością. Jeśli planujesz ciągłą produkcję pięćdziesięciu tysięcy lub więcej części rocznie, odlewanie ciśnieniowe jest zwykle jedynym procesem zapewniającym czas cyklu i spójność niezbędną do uzyskania konkurencyjnego kosztu jednostkowego.
Odlewanie pod wysokim ciśnieniem jest dominującym procesem w przypadku komponentów aluminiowych w sektorze motoryzacyjnym i przemysłowym. W tym procesie forma jest montowana w zimnokomorowej maszynie odlewniczej. Najpierw aluminium topi się w oddzielnym piecu ogrzewanym gazem lub elektrycznie. Następnie precyzyjny wtrysk ciekłego aluminium jest wprowadzany do tulei wtryskowej, a napędzany hydraulicznie tłok wpycha metal do zamkniętej wnęki formy z prędkością przekraczającą dwa metry na sekundę, po czym następuje intensywne ciśnienie intensyfikujące. Metal krzepnie w ułamku sekundy, forma otwiera się, odlew zostaje wyrzucony i cykl się powtarza.
Ponieważ forma jest wystawiona na działanie ciekłego metalu o temperaturze około 660 stopni Celsjusza, a następnie szybko chłodzona liniami wodnymi, powierzchnia wnęki musi być odporna na zmęczenie cieplne, kontrolę cieplną i lutowanie. Dlatego tak ważny jest gatunek stali i obróbka cieplna. Forma do wysokociśnieniowego odlewania aluminium jest również maszyną termodynamiczną: położenie, średnica i natężenie przepływu kanałów chłodzących określają, jak szybko odlew krzepnie, gdzie przechodzi porowatość skurczowa i ile sekund trwa cykl.
W przypadku mniejszych objętości praktyczną alternatywą jest trwałe formowanie grawitacyjne. Forma jest prostszym narzędziem stalowym, zamontowanym na ramie obrotowej. Operator wylewa aluminium ręcznie, a metal wypełnia wnękę pod wpływem grawitacji. Koszt oprzyrządowania jest znacznie niższy niż w przypadku oprzyrządowania wysokociśnieniowego, a odlewy grawitacyjne charakteryzują się mniejszymi turbulencjami, co może poprawić szczelność ciśnieniową. Kompromisami są dłuższe czasy cykli, niższa wydajność i grubsze wykończenie powierzchni.
Odlewanie piaskowe zajmuje koniec o małej objętości. Forma to jednorazowa wnęka piaskowa, wykonana z wzorem, który usuwa się przed wylaniem. Odlewanie piaskowe jest odpowiednie w przypadku prototypów i małych partii, ale nie zapewnia spójności wymiarowej ani produktywności trwałej formy. Kupujący, którzy twierdzą, że szukają form do odlewania aluminium, rzadko mają na myśli wzory piaskowe; zazwyczaj potrzebują narzędzia wielokrotnego użytku, które można uruchomić na maszynie odlewniczej.
Po ustaleniu rodzaju formy poszukiwanie dostawcy może przebiegać kilkoma praktycznymi kanałami.
To najbardziej niezawodna trasa. Użyj wyszukiwanych haseł, takich jak „producent form do odlewania ciśnieniowego aluminium”, „dostawca narzędzi do odlewania aluminium” lub „stały producent form” i utwórz krótką listę. Poszukaj firm, które jasno przedstawiają swoje możliwości produkcyjne: używany sprzęt do obróbki, używane instrumenty kontrolne, obsługiwane branże oraz wykorzystywane zasoby inżynieryjne. Fabryka posiadająca opublikowane informacje na temat obróbki cieplnej, wydajności CNC i obiektów testowych będzie prawdopodobnie prawdziwym producentem, a nie pośrednikiem handlowym. Skontaktuj się z każdym kandydatem, przedstawiając zdefiniowaną prezentację części lub kwestionariusz techniczny. Oceniaj jakość ich odpowiedzi, a nie tylko szybkość cytowania.
Jeśli masz już odlewnię, która będzie produkować części, zapytaj, któremu producentowi form ufa. Odlewnia, która podaje cenę odlewu w oparciu o istniejącą formę, często będzie miała zdecydowane zdanie na temat niezawodności i konserwacji formy. Jeśli nie masz odlewni, skontaktuj się z kilkoma uznanymi odlewniami ciśnieniowymi w Twoim regionie i zapytaj, kto produkuje ich oprzyrządowanie. Większość odlewni chętnie udostępnia te informacje, gdy wyczuwają przyszłe możliwości produkcyjne.
Alibaba, Made-in-China, Global Sources i podobne platformy zawierają tysiące profili dostawców narzędzi. Są przydatne do skanowania wysokiego poziomu możliwości i poziomów cen, ale zawierają prawdziwe flagi ostrzegawcze. Wypolerowany profil nie jest dowodem na sprawną fabrykę. Sprawdź status prawny firmy, jej historię eksportu i fizyczną lokalizację. Poproś o filmowy przegląd fabryki na żywo i poproś o referencje od klientów, którzy zaopatrywali się w podobne formy. Przelej pieniądze dopiero po potwierdzeniu, że producent jest tym, za kogo się podaje.
Targi odlewów ciśnieniowych, takie jak EUROGUSS w Norymberdze, wydarzenia NADCA w Stanach Zjednoczonych i chińska wystawa odlewów ciśnieniowych w Szanghaju skupiają zarówno producentów form, jak i odlewnie. Spacer po wystawie, oglądanie odlewów i bezpośrednie rozmowy z inżynierami dostarczają znacznie więcej informacji niż czytanie strony internetowej. Ponadto region delty rzeki Jangcy wokół Ningbo i Szanghaju posiada jedno z największych na świecie skupisk wiedzy specjalistycznej w zakresie produkcji form. Jeśli zaopatrujesz się w Chinach, ten region jest naturalnym celem geograficznym.
Osoby posiadające profesjonalne kontakty w dziedzinie inżynierii odlewniczej, materiałoznawstwa i projektowania produktów często wiedzą, którzy dostawcy form cieszą się reputacją pod względem jakości i dostaw. Przemysł odlewniczy jest zwarty. Rekomendacja zaufanego kolegi, który zarządzał projektami narzędziowymi za granicą jest warta więcej niż dziesiątki anonimowych recenzji w Internecie.
Dostawca form jest wieloletnim partnerem Twojego programu produkcyjnego. Dlatego wybór powinien opierać się na dowodach inżynieryjnych i operacyjnych, a nie na pojedynczej stronie oferty. Doświadczeni kupujący stosują następujące kryteria.
Forma zaczyna się od analizy inżynieryjnej. Dostawca powinien zaoferować formalne badanie DFM, sprawdzając część, w której prawdopodobne jest powstanie porowatości skurczowej, czy kąty pochylenia są wystarczające i jak należy rozmieścić system wlewowy. Symulacja przepływu i krzepnięcia to duży plus, szczególnie w przypadku części o złożonej geometrii. Jeśli twórca form po prostu wprowadzi numer części do systemu ofertowego i zwróci cenę bez komentarza technicznego, powinieneś się martwić.
Zapytaj o listę wyposażenia fabryki. Poważny producent form do odlewów aluminiowych będzie dysponował szybkimi centrami obróbczymi CNC, maszynami EDM, w tym obciążnikiem i drutem, szlifierką współrzędnościową do precyzyjnej obróbki otworów oraz współrzędnościową maszyną pomiarową do kontroli końcowej. Cenna jest również obróbka cieplna we własnym zakresie. W przypadku outsourcingu obróbki cieplnej dostawca traci kontrolę nad odkształceniami i twardością, a projekt traci czas związany z transportem i oczekiwaniem.
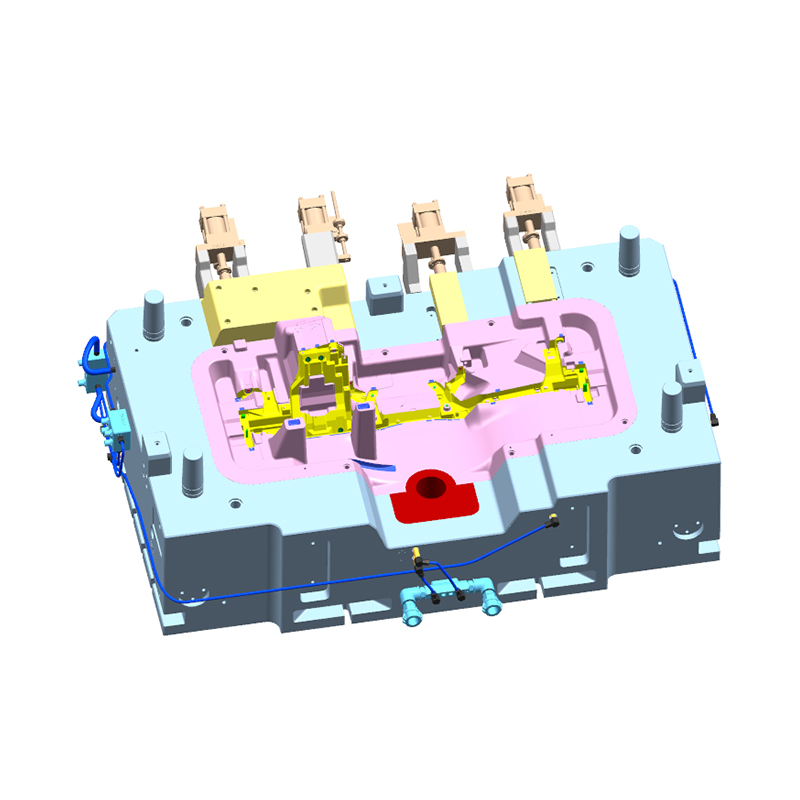
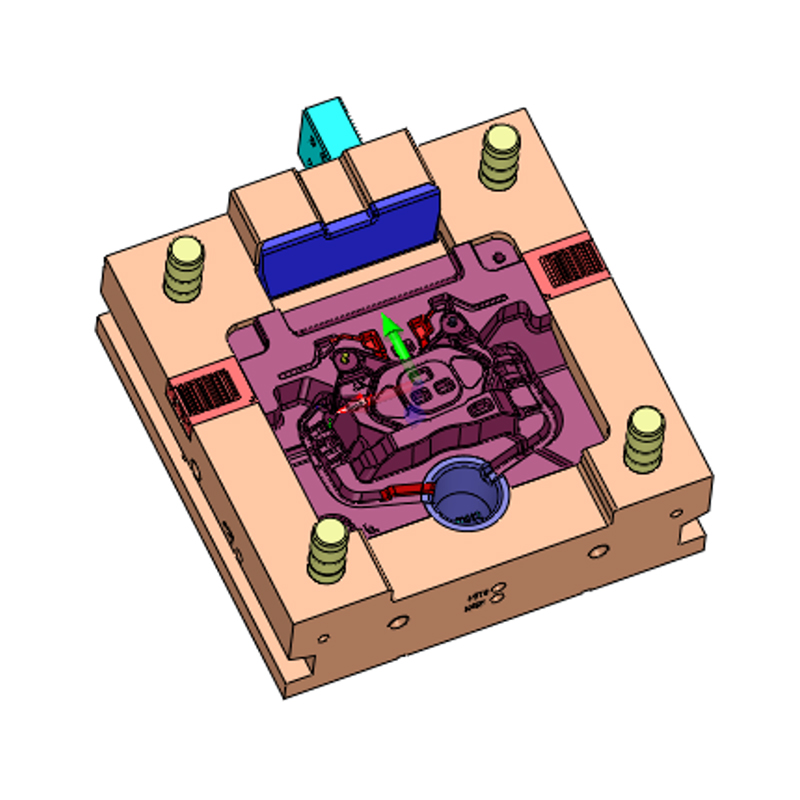
Stopy aluminium, magnezu i cynku stwarzają odrębne wyzwania dla formy. Aluminium powoduje lutowanie i kontrolę cieplną; magnez wymaga środków ostrożności przy obchodzeniu się z nim; cynk odlewany jest w maszynach gorącokomorowych o różnej architekturze form. Zapytaj, ile projektów dostawca zrealizował w każdym materiale. Producent, który wykazał się doświadczeniem Formy skrzynkowe odlewane ciśnieniowo ze stopu aluminium o masie 800 ton to przykład firmy, która zajmowała się wielkoformatowymi odlewami konstrukcyjnymi z aluminium, które wymagają dużych maszyn, starannego chłodzenia i ciężkich prowadnic.
 Niestandardowa fabryka odlewów ciśnieniowych ze stopu aluminium 800T, producenci - narzędzie Ningbo NKT Ningbo NKT Tooling Co., Ltd. to chińscy producenci ciśnieniowych skrzynek ze stopu aluminium 800T i fabryka niestandardowa, szczegóły: Odlewane ciśnieniowo ze stopu aluminium... Zobacz produkt →
ISO 9001 to punkt odniesienia, ale istotnym pytaniem jest, w jaki sposób codzienna kontrola jakości jest przeprowadzana. Kto sprawdza wymiary wnęki na etapie obróbki? Którego przyrządu pomiarowego używa się do określenia cech krytycznych? W jaki sposób części próbne są oceniane w porównaniu z rysunkiem? Jakie raporty towarzyszą formie podczas odbioru końcowego? Dwa najważniejsze dokumenty to raport z próby formy i raport końcowy CMM. Poproś o obejrzenie przykładów przed złożeniem zamówienia.
Producent form posiadający maszyny do odlewania ciśnieniowego może przeprowadzić próby wewnętrznie i dostosować narzędzie w ciągu kilku godzin. Ten, który wysyła formę do zewnętrznej odlewni, powoduje opóźnienia w transporcie i harmonogramie w każdej iteracji. Wsparcie próbne obejmuje również opracowanie zestawu parametrów procesu początkowego, takich jak prędkość napełniania, profil ciśnienia i temperatura matrycy, które można przekazać własnemu zespołowi produkcyjnemu.
Projekt formy to sekwencja zdefiniowanych kamieni milowych trwająca od sześciu do szesnastu tygodni. Dostawca powinien wyznaczyć inżyniera projektu, udostępnić harmonogram i odpowiadać na pytania techniczne jasnym językiem. W przypadku zakupów zagranicznych należy wziąć pod uwagę różnicę czasu. Dostawca, który odpowiada w ciągu jednego dnia roboczego, jest zwykle bardziej niezawodny niż ten, który znika na tydzień po otrzymaniu wpłaty.
Zrozumienie sekwencji budowy formy sprawi, że będziesz lepszym kupującym. Pomaga rozpoznać, dlaczego pojawiają się określone koszty i dlaczego określone terminy są realistyczne. Poniższe dziesięć kroków przedstawia typowy projekt wysokociśnieniowej formy do odlewania ciśnieniowego aluminium.
W praktyce sekwencja nie jest linią prostą. Istnieją przeglądy projektów, opóźnienia w harmonogramie stali, nieoczekiwane ustalenia EDM i korekty próbne. Dobre zarządzanie projektami oznacza kontrolowanie tych zmiennych, a nie ich eliminowanie. Małą formę można zbudować średnio w ciągu czterech do sześciu tygodni, średnią w ciągu sześciu do dziesięciu tygodni, a dużą w ciągu dziesięciu do szesnastu tygodni, przy założeniu zatwierdzonego projektu i braku żądań zmian.
Cena aluminiowej formy do odlewania może wahać się od pięciocyfrowej sumy za małe narzędzie grawitacyjne z pojedynczą wnęką do kilkuset tysięcy dolarów za dużą formę do odlewania ciśnieniowego pod wysokim ciśnieniem z wieloma suwakami i złożonym chłodzeniem. Kupujący, którzy narzekają, że ceny form są trudne do porównania, zwykle porównują narzędzia o różnych specyfikacjach.
| Kategoria formy | Typowy rozmiar części | Złożoność jamy | Szacowany czas realizacji |
|---|---|---|---|
| Mała pleśń | Do 300 mm | Pojedyncza wnęka, kilka rdzeni | 4 do 6 tygodni |
| Średni mold | 300 do 800 mm | Jedna lub dwie wnęki, suwaki | 6 do 10 tygodni |
| Duża pleśń | Powyżej 800 mm | Wiele suwaków i podnośników | 10 do 16 tygodni |
Najściślejszym czynnikiem kontrolującym jest zdolność próbna. Formę można obrobić w ciągu sześciu tygodni, ale jeśli maszyna próbna odlewni zostanie zarezerwowana na cztery tygodnie, projekt zakończy się dopiero w dziesiątym tygodniu. Potwierdź wcześniej harmonogram prób i określ własne oczekiwania dotyczące terminu w zapytaniu ofertowym.
Formy do odlewania aluminium znajdują zastosowanie w wielu gałęziach przemysłu, od motoryzacji i lotnictwa po telekomunikację, elektronarzędzia i sprzęt fitness. W praktyce wymagania inżynieryjne dominują w zastosowaniach motoryzacyjnych. Zapotrzebowanie na lżejsze pojazdy, elektryczne układy napędowe i odlewy konstrukcyjne popchnęło producentów form w stronę bardziej złożonych, większych i bardziej precyzyjnych narzędzi.
Typowe zastosowania odlewów aluminiowych w sektorze pojazdów konwencjonalnych obejmują:
Nowy segment pojazdów energetycznych wprowadził dodatkowe wymagania, które wpływają na sposób projektowania i produkcji form:
Specyfikacja materiału dodaje kolejną warstwę. ADC12 i A380 to najpopularniejsze stopy aluminium ogólnego przeznaczenia do odlewania ciśnieniowego. Gatunki odlewów konstrukcyjnych, takie jak AlSi10Mg, stosuje się, gdy wymagane jest wydłużenie i spawalność, na przykład w przypadku białych węzłów konstrukcyjnych i obudów akumulatorów. Projekt formy do stopów konstrukcyjnych jest bardziej wymagający, ponieważ ścieżka stopionego metalu wpływa na końcową wartość wydłużenia części.
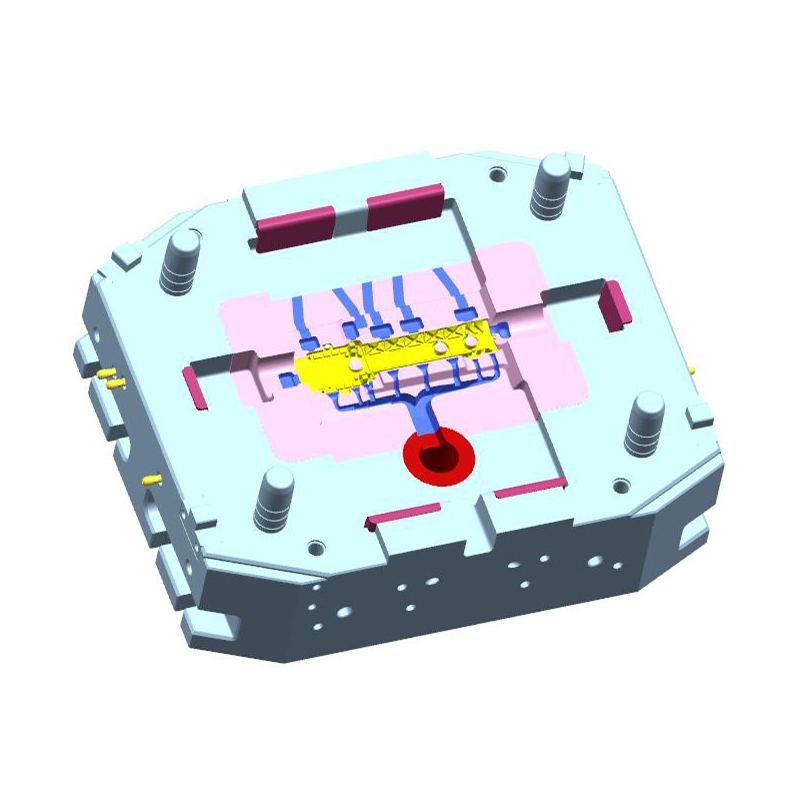
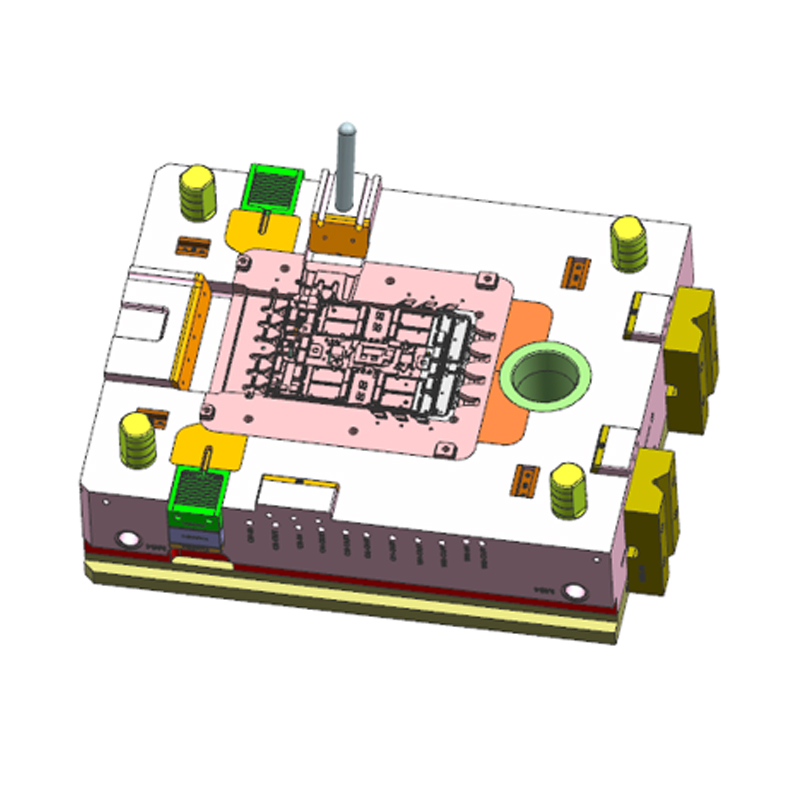
Jest to jeden z powodów zakres zastosowań form odlewniczych ciągle się rozwija. Każde nowe zastosowanie nakłada nowe ograniczenia na bramkowanie, zarządzanie ciepłem i wentylację. Na przykład płytka komory baterii to szeroki, płaski odlew o cienkich ściankach. Wymaga profilu wtrysku o niskiej prędkości napełniania, aby uniknąć porowatości gazu i starannie wyważonego wzoru napełniania, aby uzyskać płaską część. Twórca form, który już wyprodukował płyta komory baterii odlewana ciśnieniowo ze stopu aluminium, wykorzystująca konstrukcję z jedną formą i dwoma otworami ma bezpośrednie doświadczenie w związku z tym wyzwaniem.
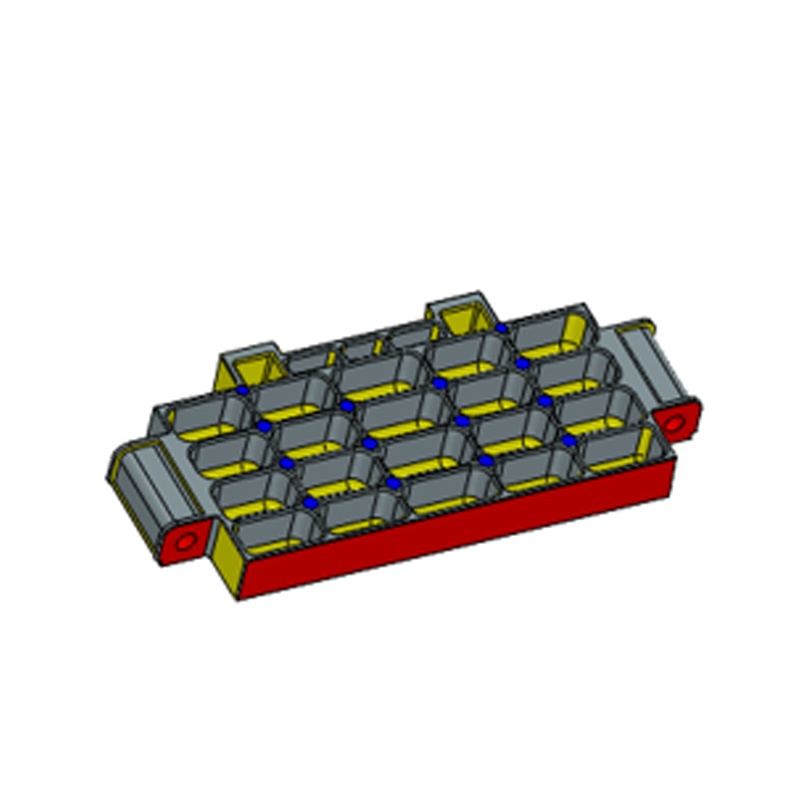 Niestandardowa płyta komory baterii odlewana ciśnieniowo ze stopu aluminium Jedna forma Dwa otwory F Ningbo NKT Tooling Co., Ltd. to chińska firma odlewana ciśnieniowo ze stopu aluminium, płyta komory baterii, jedna forma, dwa otwory, producenci i niestandardowi fa... Zobacz produkt →
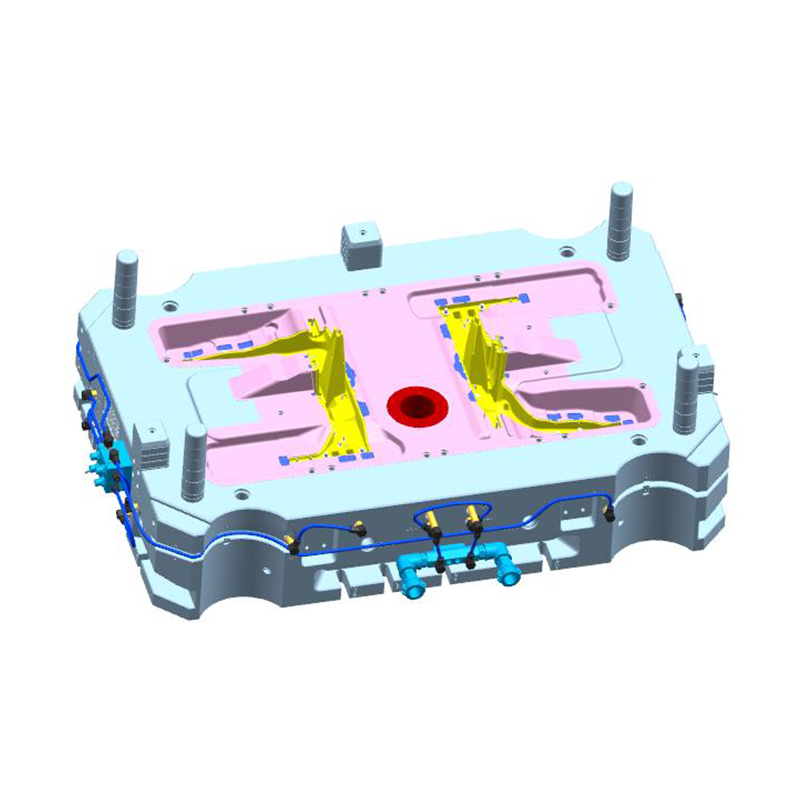
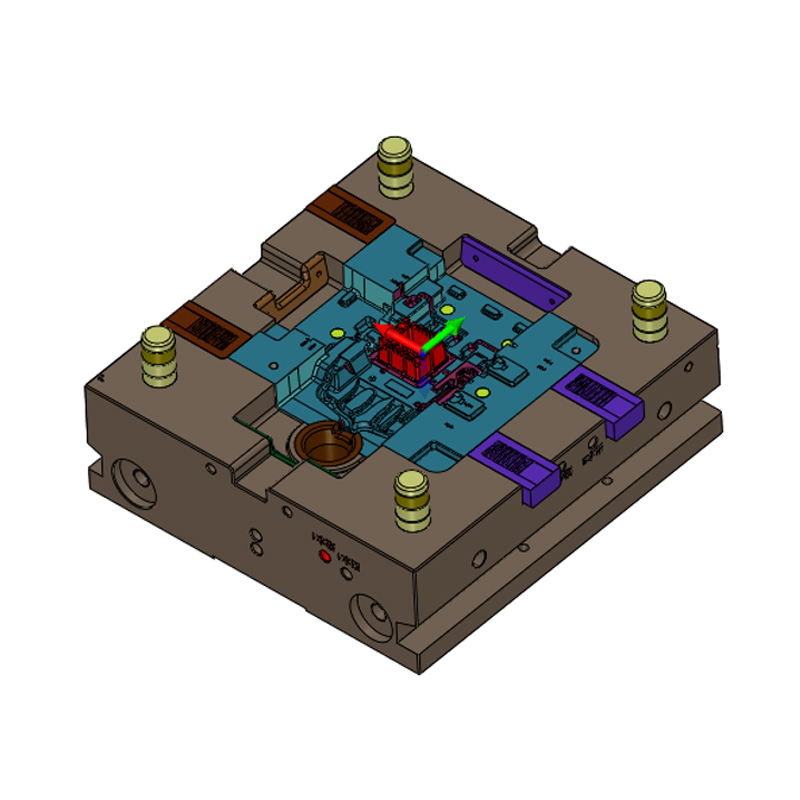
Obudowy silników napędowych to kolejna wymagająca kategoria. Są duże, często bliskie maksymalnej średnicy maszyny odlewniczej i muszą być szczelne, aby pomieścić olej lub wodę przepływającą przez wewnętrzne kanały. Płaszcz wody chłodzącej, który otacza zewnętrzną cylindryczną powierzchnię stojana, jest często odlewany przy użyciu składanego rdzenia lub złożonego zestawu prowadnic. Producent form musi dokładnie kontrolować chłodzenie rdzenia. Do pakowania narzędzia niezbędna jest maszyna o dużej sile zwarcia, np. 2200 ton. The Forma obudowy silnika odlewana ciśnieniowo ze stopu aluminium o masie 2200 ton jest przykładem oprzyrządowania zaprojektowanego dla tej skali, z mechanizmami suwakowymi i kontrolą wymiarów, aby spełnić wymagania interfejsu maszyny elektrycznej.
 Niestandardowa fabryka obudów silników odlewanych ciśnieniowo ze stopu aluminium 2200T, producenci - N Ningbo NKT Tooling Co., Ltd. to chińscy producenci obudów silników odlewanych ciśnieniowo ze stopu aluminium 2200T i fabryka niestandardowa, szczegóły: Model 2200T ... Zobacz produkt →
Lekcja dla kupującego jest prosta. Kiedy ktoś pyta „gdzie mogę znaleźć formy do odlewania aluminium”, zazwyczaj pyta o narzędzie, które wejdzie na jego linię produkcyjną i pozostanie tam przez lata. Właściwym źródłem jest producent posiadający referencje dotyczące konkretnego zastosowania, a właściwy moment na rozmowę to moment, w którym możesz opisać funkcję części, a nie tylko jej kształt.
Przez lata pomagania klientom w ocenie dostawców form zauważyłem, że większość problemów z narzędziami nie jest spowodowana awariami obróbki. Są one spowodowane decyzjami podjętymi na długo przed przecięciem pierwszej warstwy stali. Oto powtarzające się błędy.
Forma jest wieloletnim aktywem produkcyjnym. Niedroga forma wytwarzająca dużą ilość złomu, powolne cykle i przedwczesną awarię matrycy będzie kosztować więcej niż oszczędności. Zawsze porównuj oferty ze szczegółową specyfikacją: gatunkiem stali na formy, liczbą gniazd, oczekiwaną żywotnością matrycy, uwzględnionymi usługami próbnymi i harmonogramem dostaw.
Kiedy producent form zaleca zmianę grubości ścianki lub przesunięcie linii podziału, niektórzy nabywcy zakładają, że dostawca po prostu próbuje zaoszczędzić na kosztach. W rzeczywistości informacje zwrotne DFM to sposób, w jaki producent narzędzi chroni odlew przed defektami, które ujawnią się później. Poproś o uzasadnienie techniczne i przeanalizuj je wspólnie z własnym zespołem.
Sam model 3D nie definiuje pełnych wymagań dotyczących formy. Bloki tolerancji, odniesienia GD i T, wartości chropowatości powierzchni, granice wypływu i dopuszczalne klasy porowatości powinny być udokumentowane w umowie technicznej. Dostawca może spełnić Twoje oczekiwania tylko wtedy, gdy zostaną one spisane.
Chłodzenie jest najbardziej niedocenianą częścią formy odlewniczej. Dobry obwód chłodzący skraca czas cyklu i kontroluje lokalny skurcz; słaba tworzy gorące punkty i zniekształcenia części. Zapytaj dostawcę, jak planuje chłodzenie dla konkretnego odlewu.
Prawie każda nowa pleśń wymaga co najmniej dwóch rund próbnych. Pierwsza próba weryfikuje bramkowanie, druga dostraja proces. Kupujący, którzy planują tylko jedną próbę, są zaskoczeni, gdy projekt przekracza termin. Uwzględnij od początku czas realizacji próby w planie projektu.
Firmy handlowe czasami przedstawiają się jako producenci. Jeśli podczas zatwierdzania formy wystąpią problemy, należy porozmawiać bezpośrednio z osobami, które wykonały obróbkę ubytku i przeprowadziły próbę. Przed zatwierdzeniem sprawdź adres fabryki, rejestrację i zasoby fizyczne.
Gdzie więc znaleźć formy do odlewania aluminium? Odpowiedź w praktyce jest następująca: znajdź wyspecjalizowanego producenta narzędzi do odlewania ciśnieniowego, posiadającego własną inżynierię, działającą fabrykę, procesy jakościowe i odpowiednie doświadczenie w odlewaniu części aluminiowych. Wyślij im dane części i wymagania produkcyjne, a nie tylko prośbę o cenę. Posłuchaj ich analizy DFM. Odwiedź ich placówkę lub poproś o dokładny wirtualny spacer. Następnie porównaj pełne propozycje techniczne, a nie tylko cenę całkowitą.
Przed ustaleniem ceny profesjonalny konstruktor form zapyta o funkcję części, stop, wielkość produkcji, dostępną wydajność maszyny i wymagania jakościowe. Kiedy otrzymujesz takie pytania, wiesz, że rozmawiasz z inżynierem, a nie brokerem. To jest dokładnie ten rodzaj dostawcy, który dostarczy formę zdolną do wytworzenia tysięcy i dziesiątek tysięcy spójnych odlewów aluminiowych.
Poszukiwania wymagają czasu. Wymaga to kilku rozmów i cierpliwości podczas przeglądu technicznego. Jednak forma, którą dzisiaj wybierzesz, będzie miała wpływ na wydajność produkcji, jakość części i marże programu przez kilka następnych lat. Włożenie wysiłku w znalezienie odpowiedniego producenta form do odlewania aluminium to jedna z inwestycji o najwyższym zwrocie, jaką można poczynić w programie odlewania.
Wangshan Road, dystrykt Jiangbei, Ningbo, Zhejiang, Chiny
86-135-64796935
Prawa autorskie © Ningbo NKT Tooling Co., Ltd. Wszelkie prawa zastrzeżone.

