
Informacje kontaktowe
-
 Wangshan Road, dystrykt Jiangbei, Ningbo, Zhejiang, Chiny
-
 86-135-64796935
Uzyskaj wycenę
Typowy koszt formy odlewniczej: czego kupujący powinni się spodziewać i dlaczego jest różny
2026-08-20
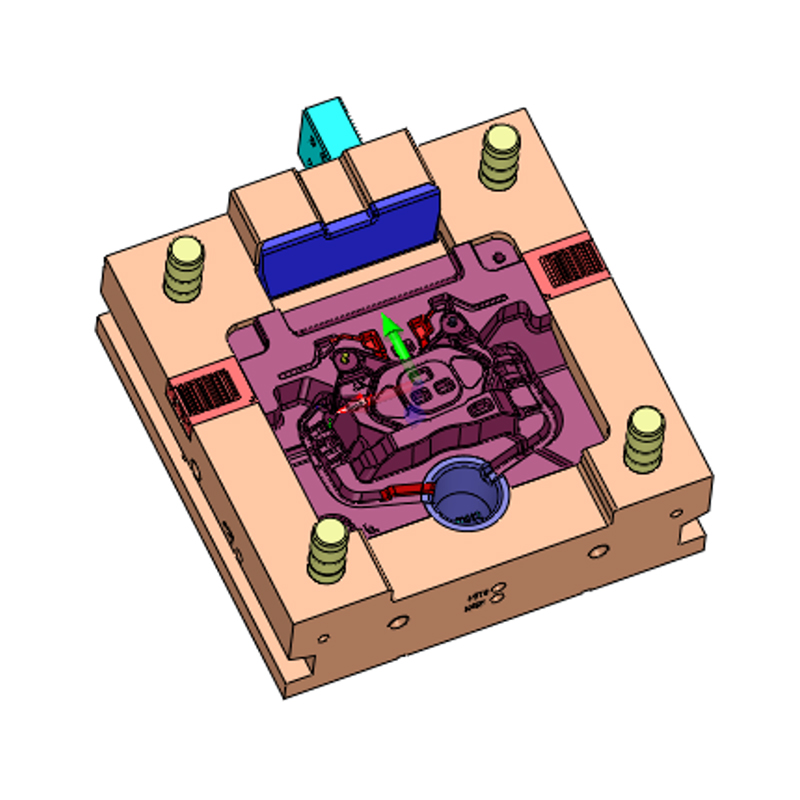
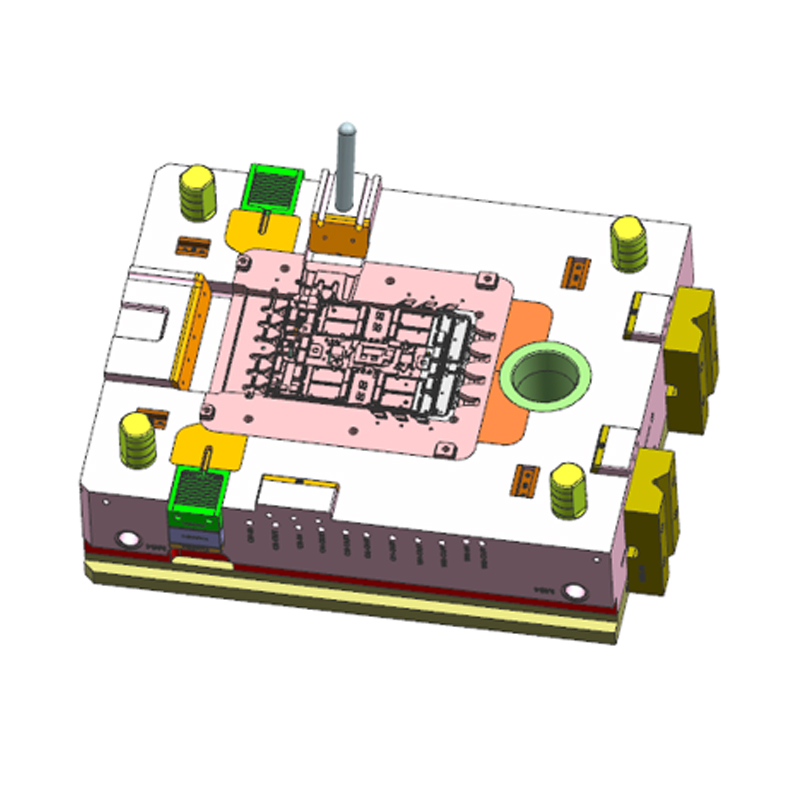
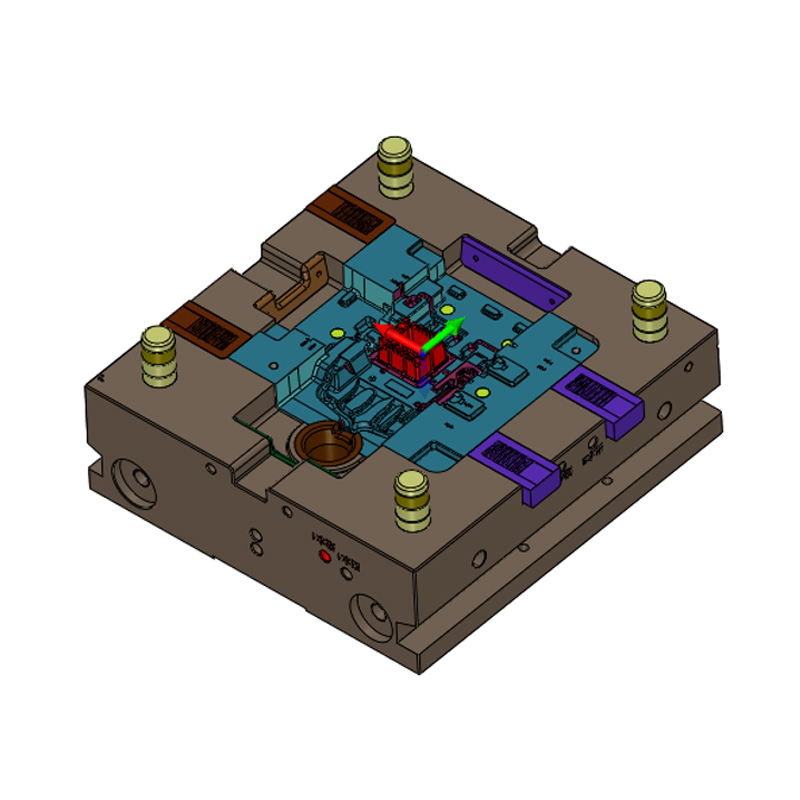
Wyobraź sobie, że kupujesz odlewaną część do nowego komponentu samochodowego. Wysyłasz ten sam plik CAD do trzech dostawców form, a ich wyceny za narzędzie wynoszą 8500, 22 000 i 46 000 dolarów. Który z nich ma rację? Prawda jest taka, że żadnego z nich nie można oceniać na podstawie samych liczb. Typowy koszt formy do odlewania ciśnieniowego to zakres, a nie punkt: proste narzędzia ze stopu cynku mogą zaczynać się od około 3000 USD, podczas gdy złożona matryca aluminiowa lub magnezowa z wieloma prowadnicami, wkładkami i wewnętrznym chłodzeniem może z łatwością osiągnąć 100 000 USD lub więcej.
Powodem tego rozpowszechnienia jest fakt, że forma do odlewania ciśnieniowego jest urządzeniem produkcyjnym zaprojektowanym na zamówienie, a nie towarem. Jego cena odzwierciedla geometrię części, odlewany stop, oczekiwaną wielkość produkcji, liczbę wnęk, wymaganą żywotność narzędzia oraz poziom kontroli procesu niezbędny do utrzymania wąskich tolerancji. W tym artykule wyjaśniono, jak kształtują się koszty form, co wpływa na wzrost lub spadek liczb oraz w jaki sposób kupujący mogą realistycznie zaplanować budżet i uniknąć kosztownych błędów.
Zrozumienie, jak kształtują się ceny form, jest pierwszym krokiem w kierunku realistycznego budżetu. Formę o wartości 5000 dolarów i formę o wartości 90 000 dolarów można nazwać „narzędziami do odlewania ciśnieniowego”, ale różnią się one pod niemal każdym względem fizycznym i technicznym. Omówmy główne czynniki kosztowe.
Fizyczny rozmiar formy jest najbardziej oczywistym czynnikiem. Mała obudowa sterownika elektronicznego może zmieścić się w podstawie formy o wymiarach 300 mm na 300 mm, podczas gdy pełna obudowa przekładni lub obudowa silnika może wymagać podstawy formy o wymiarach większych niż 1200 mm w jednym kierunku. Objętość stali rośnie wraz z kwadratem powierzchni i mniej więcej liniowo wraz z grubością. Większa forma oznacza więcej stali formierskiej, więcej godzin obróbki, większe CNC i często większą maszynę do odlewania ciśnieniowego do pobierania próbek. Nie jest niczym niezwykłym, że mała forma waży poniżej 300 kg, a duża forma samochodowa waży ponad 5 ton.
W przypadku typowego produktu, takiego jak wspornik samochodowy, powierzchnia formy może być umiarkowana, ale w przypadku elementów konstrukcyjnych, takich jak wieża amortyzatorów lub podstawka na akumulator, sama otoczka części może podwoić koszt oprzyrządowania w porównaniu z podobnie złożoną małą częścią. Kupujący często nie doceniają wpływu gabarytów, ponieważ skupiają się na liczbie funkcji, a nie na podstawowym rozmiarze.
Liczba gniazd jest podstawową decyzją przy każdym projekcie formy. Forma jednogniazdowa wytwarza jedną część na cykl; forma z dwiema wnękami wytwarza dwie, a forma z ośmioma wnękami może wyprodukować osiem, jeśli prowadnica i system wlewowy zostaną dokładnie wyważone. Każde dodatkowe wgłębienie zwiększa rozmiar podstawy formy i objętość stali, podwaja lub trzykrotnie zwiększa złożoność obróbki i utrudnia optymalizację projektu chłodzenia i napełniania.
W praktyce przejście z jednej gniazda do dwóch zazwyczaj zwiększa koszt formy o 40–60%, a nie o 100%, ponieważ niektóre elementy, takie jak podstawa formy, tuleja wlewowa i płyty wyrzutowe są wspólne. Jednak przejście z czterech gniazd do ośmiu jest mniej efektywne procentowo i może zwiększyć wydajność o 70% lub więcej, ponieważ narzędzie musi zostać przeprojektowane, aby zajmowało większą powierzchnię i bardziej złożony system prowadnic. W przypadku niektórych wielkogabarytowych części cynkowych wykorzystywane są narzędzia z wieloma suwakami, posiadające 12 lub więcej wgłębień, a formy te mogą być zaskakująco drogie ze względu na skomplikowane mechanizmy przesuwne i wymagania dotyczące precyzyjnego wyrównania.
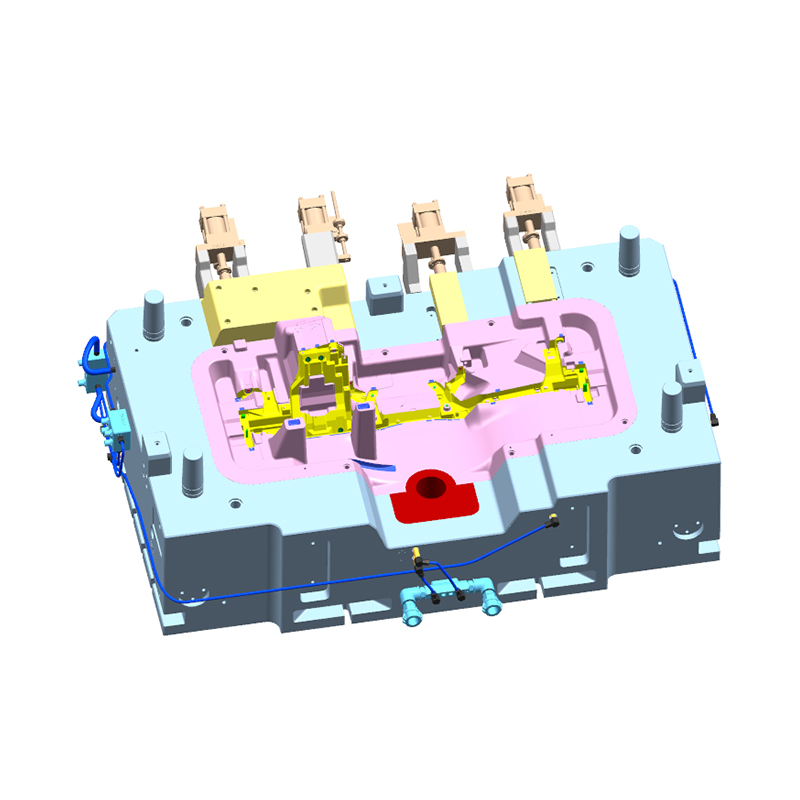
Złożoność geometryczna części decyduje o tym, ile ruchomych elementów musi zawierać forma. Podcięcie, otwór boczny lub gwint zewnętrzny wymagają suwaka (zwanego także rdzeniem o działaniu bocznym). Każda prowadnica ma wkładkę ze stali hartowanej, korpus prowadnicy, kołki prowadzące, kliny kątowe, uruchamianie hydrauliczne lub mechaniczne oraz dodatkowe przewody wodne. Najtańsza jest prosta forma bez prowadnic; sama forma z czterema dużymi prowadnicami hydraulicznymi może kosztować od 15 000 do 40 000 dolarów, tylko w przypadku mechanizmów prowadnic.
Rdzenie tworzące wewnętrzne wnęki również zwiększają koszty. Głębokie rdzenie muszą być chłodzone wewnętrznie, aby uniknąć porowatości skurczowej, co wymaga wiercenia długich kanałów wodnych lub inwestycji we wkładki rdzeniowe wytwarzane metodą addytywną. Wyjmowane wkładki, które można wymieniać na różne warianty tej samej części, zwiększają koszty, ale mogą zaoszczędzić pieniądze, jeśli planujesz kilka podobnych numerów części.
W naszej własnej formowni często widzimy podobną część z różnymi wzorami otworów. Jeden klient może wybrać formę rodzinną z wymiennymi wkładami do obsługi trzech wariantów; początkowa inwestycja jest wyższa, ale koszt w przeliczeniu na część jest niższy. Inny klient może nalegać na trzy dedykowane formy, co daje wyższą wydajność, ale znacznie większy całkowity budżet na narzędzia. Obydwa podejścia są słuszne, a właściwy wybór zależy od rocznego wolumenu i strategii cenowej.
Materiał wybrany na rdzeń i wnękę formy jest głównym elementem zamówienia. Stal narzędziowa H13 jest podstawą do odlewania ciśnieniowego aluminium i magnezu, ale gatunki premium, takie jak DAC55, SKD61 lub importowane H13 o większej czystości i lepszej izotropii, kosztują więcej za kilogram. Koszt stali często stanowi jedynie 15% do 25% całkowitego kosztu formy, jednak ma on duży wpływ na trwałość i niezawodność narzędzia.
Obróbka cieplna dodaje kolejny znaczący ładunek. Hartowanie próżniowe, wielokrotne cykle odpuszczania i odprężanie są niezbędne, aby osiągnąć wymaganą twardość (zwykle 44 do 52 HRC dla H13) i zminimalizować odkształcenia. Po obróbce cieplnej zwykle następuje obróbka wykańczająca lub obróbka elektroerozyjna (EDM), co dodatkowo zwiększa koszty. Niektóre formy o dużej trwałości wymagają również azotowania lub powłoki poprzez fizyczne osadzanie z fazy gazowej, takiej jak TiAlN, na powierzchni rdzenia i wnęki, co kosztuje od 2000 do 8000 dolarów w zależności od powierzchni.
Decyzja o zastosowaniu tańszej stali, która może wytrzymać 50 000 strzałów, w porównaniu do stali premium wytrzymującej 200 000 strzałów, radykalnie zmienia cenę początkową. W przypadku prototypu lub serii przedprodukcyjnej uzasadniona może być tańsza opcja. W przypadku długotrwałego programu motoryzacyjnego wyższa inwestycja początkowa jest często najbardziej ekonomicznym wyborem przy obliczaniu całkowitego kosztu dobrej części.
Czas cyklu odlewania ciśnieniowego jest w dużej mierze kontrolowany przez chłodzenie. Forma ze strategicznie rozmieszczonymi przewodami wodnymi szybciej usuwa ciepło, skraca czas cyklu i poprawia jakość części, zapobiegając powstawaniu gorących punktów i pękaniu skurczowym. Jednak dodanie kanałów chłodzących nie jest łatwe. Wiercenie głębokich otworów stosuje się w przypadku linii prostych, ale zakrzywione kanały wymagają obrobionej maszynowo wkładki, która jest następnie uszczelniana zatyczkami lub płytką lutowaną próżniowo.
Chłodzenie konforemne, podczas którego płytki są drukowane w 3D ze złożonymi ścieżkami wewnętrznymi zgodnymi z konturem części, jest coraz bardziej popularne w przypadku odlewania ciśnieniowego stopów aluminium. Technologia ta może skrócić czas cyklu o 15% do 30%, ale wkładki są drogie w produkcji i często wymagają osobnej weryfikacji żywotności. Forma z kilkoma wkładkami chłodzonymi konforemnie może kosztować od 10% do 20% więcej niż forma chłodzona konwencjonalnie, jednak zwrot w produktywności może pokryć tę różnicę w ciągu kilku miesięcy.
Chłodzenie wpływa również na zmęczenie cieplne formy. Słabe chłodzenie prowadzi do wczesnej kontroli cieplnej, co skraca żywotność formy i zwiększa przestoje konserwacyjne. Inwestycja w dobry projekt chłodzenia to jeden z najskuteczniejszych sposobów obniżenia całkowitego kosztu posiadania, ale jest to również jeden z pierwszych obszarów, w których niedoświadczony dostawca pójdzie na skróty, aby obniżyć cenę.
Węższe tolerancje wymagają bardziej rozbudowanej obróbki, dokładniejszej obróbki EDM oraz dokładniejszego dopasowania i plamienia. Typowy odlew ciśnieniowy może mieć tolerancję liniową ±0,5 mm, ale wiele zastosowań motoryzacyjnych wymaga ±0,1 mm w obszarach krytycznych. Utrzymanie ± 0,1 mm w stali formierskiej, która rozszerza się i porusza w trakcie procesu, wymaga solidniejszych konstrukcji, bardziej szczegółowej analizy termicznej i dodatkowych iteracji próbnych. Może to z łatwością zwiększyć koszt formy o 10–30%.
Wykończenie powierzchni jest podobnym czynnikiem. Jeśli część wymaga specjalnej tekstury ze względów estetycznych lub wypolerowania na lustro w celu zmniejszenia tarcia w elemencie ślizgowym, formę należy odpowiednio wypolerować, a czasem selektywnie. Wytrawianie tekstur na wybranych obszarach wymaga maskowania i wydłuża czas realizacji o dwa do czterech tygodni plus 2000–6000 USD za duży obszar. Koszty te nie są widoczne w pliku CAD, jeśli spojrzysz tylko na geometrię, ale są częścią specyfikacji i należy je zadeklarować w zapytaniu ofertowym.
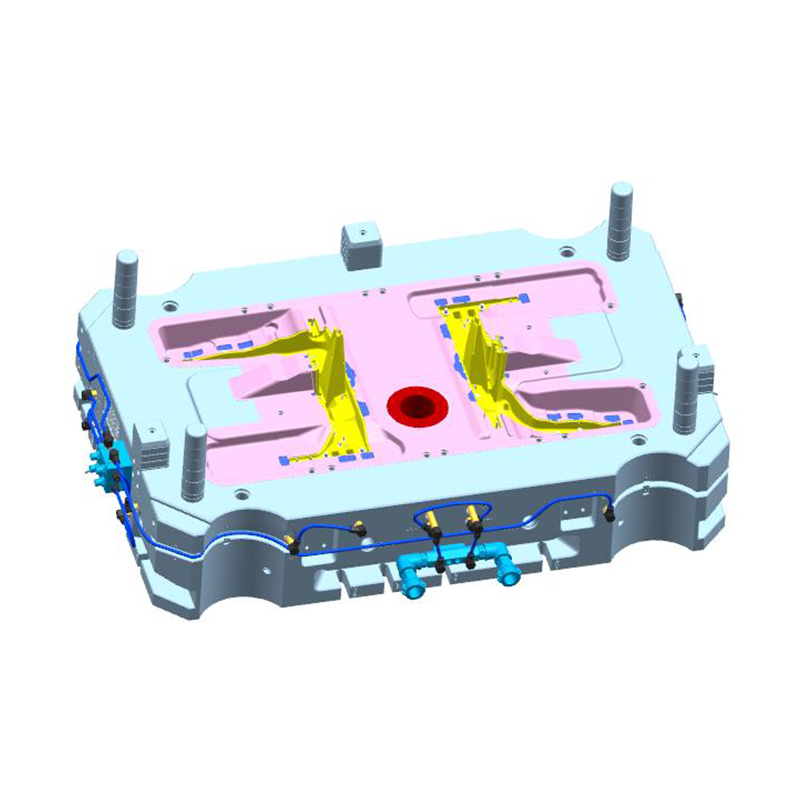
Mobilność procesów zmienia również ceny form. Formy odlewnicze wysokopróżniowe wymagają dodatkowego uszczelnienia, kanałów próżniowych i specjalnie zaprojektowanego systemu wtrysku, który zapobiega przedostawaniu się powietrza do wnęki. Formy te są droższe w budowie i bardziej wrażliwe na konserwację, ale wytwarzają pozbawione porowatości części konstrukcyjne, takie jak obudowy akumulatorów czy elementy układu kierowniczego. Forma do projektu odlewania próżniowego może być o 15% do 25% większa niż konwencjonalna forma o podobnej geometrii.
Odlewanie przez wyciskanie (lub odlewanie przez wytłaczanie) wykorzystuje wolniejszy etap napełniania i podczas krzepnięcia stosuje się wysokie ciśnienie. Forma musi wytrzymywać większe obciążenia mechaniczne i zazwyczaj jest zbudowana z solidniejszych profili stalowych i cięższych słupków prowadzących. Wzrost kosztów w porównaniu ze standardowym odlewem pod wysokim ciśnieniem jest zauważalny, ale powstałe części zapewniają lepsze wydłużenie i szczelność.
Jako dostawca, który zbudował formy do odlewania w wysokiej próżni i w procesie tłoczenia do zastosowań motoryzacyjnych, możemy potwierdzić, że wyboru procesu należy dokonać wcześnie, przed rozpoczęciem projektowania formy. Zmiana matrycy konwencjonalnej na matrycę wspomaganą próżniowo po zbudowaniu formy jest prawie tak samo kosztowna, jak zbudowanie nowej formy.
Chociaż każdy projekt jest wyjątkowy, branżowe wzorce cenowe mogą zapewnić wiarygodne wyczucie rynku. Poniższe przedziały opierają się na historycznych notowaniach, które widzimy na rynku oraz na naszym własnym doświadczeniu produkcyjnym i należy je wykorzystywać wyłącznie do celów budżetowania, a nie jako stałe notowania.
| Typ formy | Poziom złożoności | Typowy zakres kosztów (USD) | Typowa liczba ubytków |
|---|---|---|---|
| Forma gorącokomorowa ze stopu cynku | Prosta, mała część | 3000 – 12 000 dolarów | 1 do 4 |
| Forma gorącokomorowa ze stopu cynku | Multi-suwak, duża złożoność | 12 000 – 40 000 dolarów | 6 do 16 |
| Forma ze stopu aluminium | Prosta, niewielka obudowa | 5 000 – 25 000 dolarów | 1 |
| Forma ze stopu aluminium | Średnia złożoność, umiarkowany rozmiar | 25 000 – 60 000 dolarów | 1 do 2 |
| Forma ze stopu aluminium | Duży, złożony, ze zjeżdżalniami i próżnią | 60 000–120 000 dolarów | 1 |
| Forma ze stopu magnezu | Prosty do średniego (części układu kierowniczego, wsporniki) | 30 000 – 80 000 dolarów | 1 |
| Forma ze stopu magnezu | Strukturalne, wysokopróżniowe | 80 000 – 150 000 dolarów | 1 |
Podane zakresy zakładają, że forma zostanie zbudowana ze standardowej stali H13 lub równoważnej i będzie używana przez nominalny okres produkcyjny wynoszący od 80 000 do 120 000 wtrysków w przypadku aluminium i nieco mniej w przypadku magnezu. Jeśli spodziewasz się 250 000 strzałów lub więcej, dodaj premię za stal wyższej jakości, wydajniejsze chłodzenie i obróbkę powierzchni. Jeśli potrzebujesz tylko 20 000 prototypów, być może uda Ci się pozyskać formę z bardziej miękkiej stali z dolnej półki asortymentu.
W przypadku małych serii przedprodukcyjnych prostsza forma zbudowana z niehartowanych lub krótkotrwałych wkładek jest czasami oferowana z 30% rabatem. Kompromis jest taki, że po kilku tysiącach strzałów może zaistnieć konieczność odbudowania lub naprawy narzędzia. W niektórych przypadkach jest to właściwe rozwiązanie. W innych skutkuje to brakami i opóźnieniami, które wymazują oszczędności.
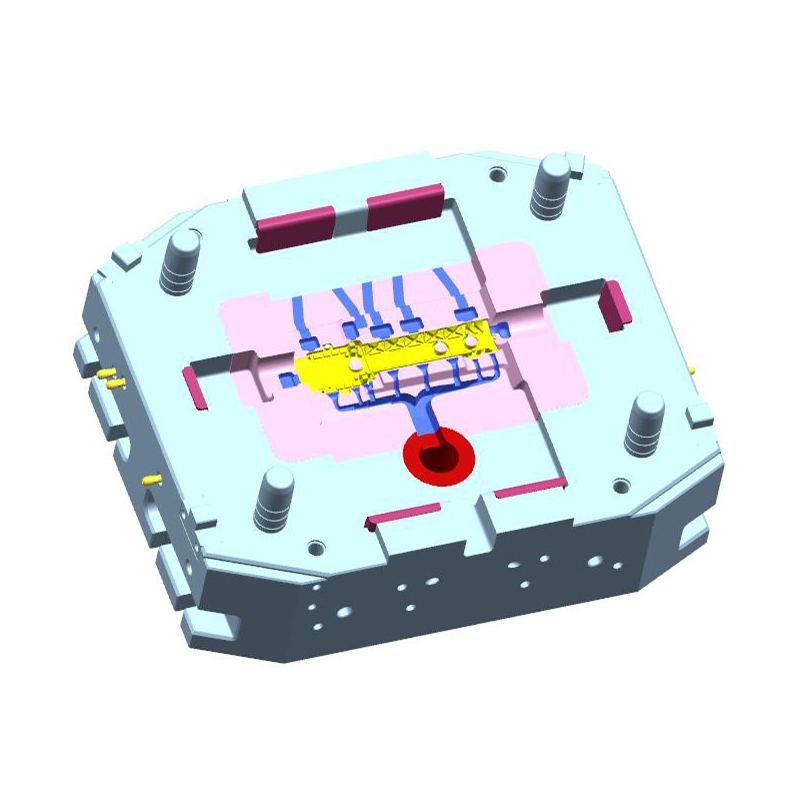
Jako punkt odniesienia rozważ naszą własną linię produktów do narzędzi ze stopów cynku. Typowy Forma do odlewania ciśnieniowego gorącokomorowego o masie 150 ton części cynkowych z umiarkowaną liczbą wnęk mieści się w przedziale 12 000–30 000 USD, w zależności od geometrii części i wymaganych prowadnic. Tego rodzaju narzędzie jest powszechnie używane do mocowania armatury wodno-kanalizacyjnej, obudów zamków i elementów elektrycznych. Dla porównania, szybka, wielosuwakowa forma cynkowa z 10 lub więcej wnękami jest znacznie bardziej zaawansowanym urządzeniem i jest odpowiednio wyceniona.
 Niestandardowa fabryka form do odlewania ciśnieniowego z gorącą komorą 150T, producenci - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. to chińscy producenci form do odlewania ciśnieniowego z gorącą komorą 150T i fabryka niestandardowa, szczegóły: Urządzenie do odlewania ciśnieniowego z gorącą komorą 150T... Zobacz produkt →
Kiedy dostawca przesyła sześciocyfrową ofertę na formę do odlewania ciśnieniowego, liczba ta jest sumą kilku odrębnych pakietów prac. Znajomość ich zawartości pomaga porównać oferty i zidentyfikować ukryte koszty. Oto typowy podział.
Zanim jakikolwiek metal zostanie wycięty, zespół projektujący formy analizuje część, symuluje wypełnienie i opracowuje kompletny projekt narzędzia. Obejmuje to położenie zasuwy, rozmiar rynien, studnie przelewowe, rozmieszczenie kanałów chłodzących, układ systemu wyrzutowego oraz wybór dostępnych na rynku komponentów, takich jak sworznie wypychaczy i tuleje wlewowe. Opłata inżynieryjna zwykle stanowi od 5% do 10% całkowitego kosztu formy, ale bardziej złożona część lub projekt oparty na symulacji może podnieść tę kwotę. Jeśli dostawca oferuje raport DFM (projekt pod kątem wykonalności) i przedstawia sugestie modyfikacji, prace te są uwzględniane w tej fazie.
Dobry projektant oczekuje, że przeprowadzi z klientem co najmniej dwie lub trzy recenzje projektu. Każda zmiana geometrii części po rozpoczęciu projektowania formy może wydłużyć godziny pracy nad przeprojektowaniem, dlatego też końcowa blokada danych części jest tak krytycznym kamieniem milowym.
Każda forma zawiera podstawę, płyty, kołki prowadzące, tuleje, płyty wypychaczy i szereg standardowych części. Pochodzą one zwykle od wyspecjalizowanych dostawców baz form. W przypadku typowej średniej wielkości aluminiowej formy do odlewania ciśnieniowego sama podstawa wraz z konstrukcjami wsporczymi może kosztować od 2000 do 10 000 dolarów, a koszt ten pojawia się w niektórych ofertach jako osobna pozycja. Większe podstawy z ciężkimi słupkami nośnymi i dużą powierzchnią mocowania kosztują więcej.
Rzeczywista stal na rdzeń i wnękę stanowi oddzielny koszt materiału. W wycenie zobaczysz wagę i gatunek stali. Należy pamiętać, że obrobiona stal stanowi niewielki ułamek ostatecznej masy, ponieważ duży blok jest wycinany w celu pozostawienia kształtu części. Usuwanie wiórów odbija się na godzinach obróbki, a nie tylko na masie stali.
Frezowanie CNC, toczenie, wiercenie i ciągnienie drutu stanowią największy element kosztów pracy i maszyn. Złożony kształt wnęki 3D wymaga wielu godzin pracy w 3- i 5-osiowym CNC. Ostre narożniki wewnętrzne wykończone są metodą EDM, która celowo jest wolniejsza i bardziej precyzyjna. Koszty oprzyrządowania zależą od powierzchni, głębokości skrawania i wymaganego wykończenia. Z grubsza przyjmuje się, że obróbka skrawaniem i elektroerozja mogą stanowić od 40% do 60% całkowitej ceny formy.
W tym miejscu w odlewni pojawiają się korzyści skali. Dostawca dysponujący nowoczesnymi, szybkimi centrami obróbczymi i zautomatyzowanym wytwarzaniem elektrod może wyprodukować dokładniejszą formę w krótszym czasie. Jednak stawka godzinowa frezarki 5-osiowej jest wysoka, więc oferta z mniejszą liczbą godzin przy wyższej stawce może być lepsza niż ta z wieloma godzinami przy niskiej stawce. Jeśli chcesz zrozumieć różnice, przeanalizuj cytowany plan procesu.
Po obróbce forma jest składana. Połówki rdzenia i wnęki są dopasowane, suwaki są dopasowane, a system wyrzutu jest regulowany. Plamienie polega na nałożeniu masy znakującej na powierzchnie stykowe i dopasowaniu dopasowania w celu zapewnienia równomiernego kontaktu. W przypadku złożonej matrycy może to zająć kilka dni i jest jedną z faz tworzenia form, które najbardziej wymagają umiejętności. Praca na stole obejmuje również polerowanie, zaokrąglanie krawędzi i montaż armatury wodnej.
Większość ofert dotyczących form obejmuje pierwszą próbę na maszynie do odlewania ciśnieniowego. Dostawca może skorzystać z własnej maszyny lub zawrzeć umowę z pobliską odlewnią. Zwykle uwzględnia się koszt stopu aluminium lub cynku użytego w badaniu, energię, czas pracy operatora i stawkę godzinową maszyny odlewniczej. Jeśli potrzebnych jest wiele rund próbnych, mogą pojawić się dodatkowe koszty. Dobrze zaprojektowana forma od niezawodnego dostawcy może wymagać tylko dwóch lub trzech rund; problematyczny projekt może wymagać sześciu lub więcej. Upewnij się, że wycena zawiera informację o liczbie przebiegów próbnych.
Na etapie pobierania próbek dostawca mierzy część, sprawdza skurcz, porowatość i odchylenia wymiarowe. Każda iteracja naprawcza wymaga dostosowania formy, czasami poprzez obróbkę wnęki lub dodanie płytek, co należy uwzględnić w harmonogramie projektu.
Obróbka cieplna jest czasami wymieniana oddzielnie od obróbki skrawaniem, zwłaszcza jeśli dostawca kupuje stal wyżarzaną i utwardza ją po wstępnej obróbce zgrubnej. Obróbka powierzchniowa, taka jak azotowanie, powlekanie PVD lub powłoka przyjazna dla środka antyadhezyjnego, jest dodatkowa. Zabiegi te mogą przedłużyć żywotność formy i poprawić uwalnianie, ale nie zawsze są uwzględnione w cenie podstawowej. Poproś o element zamówienia, aby uniknąć niespodzianki na końcu.
Profesjonalni dostawcy form dostarczają dokumentację obejmującą certyfikaty materiałowe, raporty obróbki cieplnej, dane z kontroli CMM oraz instrukcję konserwacji. W przypadku programów motoryzacyjnych ta dokumentacja jest obowiązkowa zgodnie z wymogami PPAP. Koszt przygotowania tych dokumentów, zarządzania harmonogramem projektu i przeprowadzenia rozmów przeglądowych stanowi zwykle niewielki procent całości, ale w szczegółowej wycenie należy go określić. Dostawca oferujący przejrzyste zarządzanie projektami ze zdjęciami i raportami postępu jest wart tych kilku tysięcy dolarów, które może dodać.
Na wiele z opisanych przez nas kosztów duży wpływ mają decyzje podjęte na etapie projektowania części. Jeszcze przed wysłaniem zapytania ofertowego możesz kształtować koszt formy, optymalizując geometrię części. Oto najczęstsze parametry projektowe i ich wpływ.
Zanurzenie to zbieżność dodana do powierzchni pionowych, dzięki czemu odlew może zostać wyrzucony bez sklejania się. Kąt pochylenia 1° jest typowy dla aluminium, chociaż 2° jest bezpieczniejsze w przypadku głębszych żeber i rdzeni. Jeśli ciąg jest zbyt mały, forma wymaga dodatkowego wypolerowania, a na części mogą pojawić się ślady oporu. Co ważniejsze, żebra o zerowym oporze wymagają dodatkowych działań bocznych lub dodatkowej obróbki, co zwiększa koszty. Wczesne zapoznanie się z wersją roboczą to najtańszy sposób na zaoszczędzenie pieniędzy.
Nagłe zmiany grubości ścianek powodują powstanie pustek skurczowych i porowatości. Konstrukcja formy może to zrekompensować poprzez dodanie wkładek i dreszczy, ale to zwiększa koszty. Część o jednolitej grubości ścianki wynoszącej 3 mm jest znacznie łatwiejsza do wypełnienia i schłodzenia niż część, która w pobliżu piasty przeskakuje z 2 mm na 5 mm. Utrzymanie jednolitych ścian zmniejsza potrzebę wewnętrznego chłodzenia i zmniejsza ryzyko powstawania gorących punktów.
Każde podcięcie wymaga poślizgu. Można zmniejszyć liczbę prowadnic, zmieniając kierunek linii podziału lub akceptując funkcję wymagającą dodatkowej operacji obróbki. Na przykład gwint zewnętrzny piasty czujnika można wywiercić po odlaniu, zamiast odlewać na miejscu, unikając obracającego się rdzenia. Dodatkowy koszt obróbki jest często niższy niż koszt skomplikowanego suwaka w formie.
Gdy podcięcie jest nieuniknione, warto zadać sobie pytanie, czy można je uformować z luźnym rdzeniem, który po każdym strzale usuwa się ręcznie. Jest to tania alternatywa dla części o małych seriach, ale spowalnia czas cyklu i może nie być akceptowalna w przypadku produkcji na dużą skalę. W przypadku części samochodowych o dużej objętości, suwak hydrauliczny jest jedyną niezawodną opcją.
Im węższa tolerancja, tym droższa forma. Możesz zaoszczędzić koszty, wyznaczając krytyczne wymiary, które naprawdę wymagają ± 0,1 mm i dopuszczając standardowe tolerancje odlewania ciśnieniowego gdzie indziej. Konstruktor form może następnie skoncentrować uwagę na obróbce tam, gdzie jest to istotne. Zbyt wielu nabywców bez uzasadnienia stosuje wąskie tolerancje dla każdej cechy, a koszt formy rośnie wraz z każdym objaśnieniem wymiaru.
Jeśli część ma dekoracyjną powierzchnię klasy A, formę należy wypolerować do lustrzanego wykończenia, a następnie w razie potrzeby nadać jej teksturę. Polerowanie i trawienie może zająć kilka dni specjalistycznej pracy. Z drugiej strony matowe wykończenie lub obrobiona powierzchnia wymagają mniej ręcznego polerowania. Wybór obszaru z teksturą tylko na małym panelu, a nie na całej części, to kolejny sposób na kontrolę kosztów.
Odlewanie gwintowanych wkładek lub używanie wymiennych kołków wkładanych zwiększa złożoność obsługi w cyklu odlewania ciśnieniowego. Forma musi być zaprojektowana tak, aby załadować i utrzymać wkładkę podczas wtrysku, a system automatyki musi ją dokładnie umieścić. Może to zwiększyć koszt formy o 5 000 do 20 000 dolarów, w zależności od liczby wkładek na cykl. Często bardziej ekonomiczne jest zastosowanie prostego otworu odlanego w części i zastosowanie oddzielnej operacji gwintowania gwintu, chyba że wkładka jest wymagana ze względu na wytrzymałość montażu lub uszczelnienie.
Z naszego doświadczenia wynika, że zachęcanie klientów do przeglądu projektu części pod kątem tych kryteriów często zmniejsza całkowite koszty formy o 10% do 25% bez zmiany funkcji komponentu. Informacje zwrotne od DFM formy nie są próbą zawyżenia budżetu; jest to bezpośrednia droga do bardziej ekonomicznego narzędzia.
Cena zakupu formy odlewniczej to tylko punkt wyjścia. Przez cały okres jego użytkowania będziesz wydawać pieniądze na konserwację, naprawy, powłoki i części zamienne. Zrozumienie oczekiwanego okresu użytkowania formy jest niezbędne do obliczenia rzeczywistego kosztu na część.
Powszechnie oczekuje się, że standardowa forma do odlewania ciśnieniowego aluminium H13 wytworzy od 80 000 do 120 000 dobrych wtrysków, zanim główne powierzchnie zużywające się będą wymagały wymiany. Numer ten nie stanowi gwarancji; zależy to od temperatury stopu, prędkości wtrysku, cykli cieplnych i tego, jak dobrze działa układ chłodzenia. Forma zbudowana ze stali najwyższej jakości i dobre chłodzenie może osiągnąć 150 000–200 000 strzałów, podczas gdy narzędzie niższej jakości może wykazywać kontrolę cieplną po 30 000 strzałów.
Stopy magnezu są odlewane w temperaturach nieco niższych niż aluminium, co często pozwala na nieco dłuższą żywotność formy, jeśli proces jest dobrze zarządzany. Stopy cynku są najłatwiejsze w formowaniu, a formy cynkowe z gorącą komorą często przekraczają 500 000 strzałów, ponieważ temperatura robocza jest znacznie niższa. Jest to jeden z powodów, dla których narzędzia cynkowe są często budowane z hartowanych płytek, które są poddawane mniej agresywnej obróbce niż narzędzia aluminiowe.
Główną przyczyną awarii form odlewniczych jest kontrola cieplna, gdy setki cykli termicznych powodują powstanie sieci małych pęknięć na powierzchni formy. Pęknięcia powodują defekty powierzchni odlewu i ostatecznie powodują lutowanie lub sklejanie. Regularna konserwacja, w tym polerowanie pęknięć i obróbka powierzchni, może wydłużyć żywotność formy. Jednak każdy cykl naprawy wiąże się z pewnymi kosztami, a na czas naprawy forma musi zostać przełączona w tryb offline.
Ustalenie budżetu na konserwację w wysokości od 5% do 10% początkowej ceny formy rocznie jest rozsądną zasadą w przypadku form aluminiowych i magnezowych. W przypadku cynku liczba ta jest niższa. Budżet ten obejmuje nowe sworznie wypychacza (które się zużywają), zamienne prowadnice i ponowne polerowanie po dużym nakładzie. Jeśli podpisujesz umowę z producentem form na naprawy, musisz również zaplanować logistykę wysyłki formy i czas, w którym nie możesz produkować części.
Niektórzy dostawcy oferują umowy dotyczące konserwacji form. Forma jest zwracana do kontroli po każdych X tysiącach strzałów, a dostawca wykonuje określone czynności serwisowe za stałą opłatą. Chroni to Twoją inwestycję i może zapobiec długim przestojom w produkcji. Umowy te nie są powszechne na każdym rynku, ale warto o nie pytać, jeśli spodziewasz się wysokiego rocznego wolumenu.
Koszt formy na część zależy od całkowitej liczby części, które planujesz wyprodukować. Jest to najważniejsze obliczenie w projekcie odlewu ciśnieniowego. Oto prosty przykład.
Załóżmy, że opcja formy A kosztuje 20 000 USD i wytwarza część w 30-sekundowym czasie cyklu. Opcja formy B kosztuje 40 000 dolarów, ale wytwarza tę samą część w 22-sekundowym cyklu, ponieważ ma lepsze chłodzenie i inny układ wlewu. Skrócenie czasu cyklu pozwala zaoszczędzić 8 sekund na część. Ponad 100 000 strzałów, czyli 800 000 sekund, czyli około 222 godzin czasu maszyny. Przy stawce godzinowej pracy maszyny wynoszącej 80 USD oszczędności wynoszą 17 760 USD. W tym przypadku droższa forma pokrywa większość z dodatkowych 20 000 dolarów w ramach tej samej wielkości produkcji. Jeśli liczba strzałów wynosi 500 000, dodatkowa inwestycja jest trywialna w porównaniu z oszczędnościami.
Jest też odwrotnie. Tańsza forma o krótszej oczekiwanej żywotności może być właściwym rozwiązaniem, gdy do produktu niszowego potrzeba tylko 15 000 części. Przy amortyzacji ponad 15 000 części, długotrwała forma o wartości 45 000 dolarów może dodać 3 dolary za część, podczas gdy forma krótkotrwała o wartości 20 000 dolarów dodaje tylko 1,33 dolara za część. Możesz wtedy zaakceptować wyższy koszt części zamiennych. Kluczowym czynnikiem decyzyjnym jest roczny wolumen i pewność prognozy.
Przed sfinalizowaniem specyfikacji formy należy przeprowadzić prostą analizę progu rentowności. Oblicz całkowitą inwestycję plus koszt na część przy trzech różnych wolumenach: konserwatywnie oczekiwanej wielkości, prognozie podstawowej i wolumenie o dużej liczbie przypadków. Jeśli scenariusz o dużej objętości jest prawdopodobny, zainwestuj w formę o dłuższej żywotności. Jeśli prawdopodobny jest konserwatywny przypadek, obniż początkową inwestycję i spodziewaj się naprawy lub odbudowy narzędzia.
Ta sama zasada dotyczy liczby wnęk. Forma jednogniazdowa może kosztować 30 000 dolarów, a forma dwugniazdowa może kosztować 48 000 dolarów. Narzędzie dwugniazdowe wymaga o 60% wyższej inwestycji, ale w przybliżeniu podwaja wydajność na godzinę. Przy dużych wolumenach oszczędność czasu cyklu z łatwością uzasadnia dodatkowe 18 000 USD. Przy małej objętości forma jednogniazdowa jest bardziej racjonalna, ponieważ czas pracy maszyny nie stanowi wąskiego gardła.
Dla przykładu z naszego portfolio produktów, część taka jak Rura sterowa odlewana ciśnieniowo ze stopu magnezu to typowe konstrukcyjne zastosowanie w motoryzacji, które wymaga stałej stabilności wymiarowej w długich seriach produkcyjnych. W takim przypadku wyższa początkowa inwestycja w formę w postaci stali premium i udoskonalonego chłodzenia jest prawie zawsze właściwą decyzją, ponieważ narzędzie musi wykazywać wąskie tolerancje przez kilka lat bez konieczności powtarzania napraw spawów.
 Niestandardowa fabryka odlewanych ciśnieniowo rur kierowniczych ze stopu magnezu, producenci - Ningbo NK Ningbo NKT Tooling Co., Ltd. to chińscy producenci odlewanych ciśnieniowo rur sterowych ze stopu magnezu i fabryka niestandardowa, szczegóły: Di... Zobacz produkt →
Zapytanie o wycenę formy nie jest tak proste, jak wysłanie pliku CAD i oczekiwanie na numer. Wiarygodna wycena wymaga pełnej specyfikacji, a im więcej czasu poświęcisz na przygotowanie tej specyfikacji, tym dokładniejsze będą Twoje porównania.
Brakujące informacje są najczęstszą przyczyną niedokładnych ofert. Jeśli dostawca nie zna rocznego wolumenu, może założyć większy wolumen i zaprojektować droższe narzędzie, którego nie potrzebujesz, lub może założyć niski wolumen i zaoferować delikatne narzędzie. Jeśli nie wspomnisz o dodatkowej operacji obróbki, która usuwa materiał w pobliżu krytycznego otworu rdzeniowego, forma może nie odlać otworu we właściwym położeniu lub może mieć niepotrzebną pustkę skurczową.
Te pytania odróżnią profesjonalnego dostawcę od brokera. Broker często przekazuje wniosek do fabryki i może udzielić jedynie niejasnej odpowiedzi na pytania techniczne. Prawdziwy twórca form może odpowiedzieć bezpośrednio, przedstawić plan procesu i pokazać przykład podobnej formy.
Zachowaj ostrożność, jeśli istniejąca oferta jest znacznie niższa niż jakakolwiek inna oferta dotycząca tej samej specyfikacji formy. Różnica może wynikać z zastosowania niehartowanej stali na rdzeń i wnękę, minimalnej liczby kanałów chłodzących, braku obróbki elektroerozyjnej w przypadku detali naroży lub niesprawdzonej konstrukcji wlewu. Poproś dostawcę o uzasadnienie niższej ceny szczegółowym zestawieniem. Podobnie, jeśli wycena prawie się nie zmienia, gdy prosisz o wyższą oczekiwaną trwałość formy, dostawca mógł nie dostosować projektu, aby osiągnąć tę trwałość. Realistyczna wycena będzie odzwierciedlać wyższy gatunek stali i inwestycje w chłodzenie ze znaczącym wzrostem ceny.
Ważne jest również sprawdzenie rzeczywistych możliwości produkcyjnych dostawcy. Jeśli zaopatrujesz się u zagranicznego dostawcy, poproś o aktualne zdjęcia hali produkcyjnej i rozmowę wideo, aby zobaczyć budowę formy. Na przykład profil naszej firmy przedstawia nowoczesną fabrykę o powierzchni produkcyjnej wynoszącej 6000 metrów kwadratowych i zatrudniającej ponad 80 pracowników, co odpowiada poważnemu producentowi form. Powinieneś jednak również potwierdzić konkretne maszyny dostępne dla Twojego projektu. Nie każda fabryka wyposażona w maszynę CNC może zbudować dużą złożoną matrycę.
Wybór najniższej ceny formy może być kuszący, ale forma to produkt, który kształtuje każdą część, którą będziesz sprzedawać przez kilka następnych lat. Różnice w kosztach między dostawcami to nie tylko marża; odzwierciedlają one głębokość inżynierii, możliwości produkcyjne, systemy jakości i chęć wsparcia formy po dostawie.
Doświadczony twórca form Ningbo NKT Tooling Co., Ltd. przynosi więcej niż tylko umiejętności obróbki. Wnosimy historię, która zaczyna się od dedykowanego studia projektowania form do odlewania ciśnieniowego w 2009 r., po których następują lata budowy narzędzi z cynku i aluminium, a następnie w 2016 r. rozszerzamy działalność na części samochodowe ze stopu magnezu i formy wysokopróżniowe. Ten harmonogram oznacza, że pokonaliśmy wyzwania związane z cienkościennymi elementami konstrukcyjnymi i częściami układu kierowniczego o wąskich tolerancjach. Wiemy, dlaczego forma zawodzi i jak projektować pod kątem tej awarii.
To doświadczenie przekłada się bezpośrednio na koszt formy w fazie projektowania. Jesteśmy w stanie zasugerować lokalizację bramy, która zmniejsza liczbę linii spawania lub układ kanałów chłodzących, który skraca czas cyklu o 15%, lub konstrukcję prowadnicy, która jest solidniejsza i łatwiejsza w utrzymaniu. Sugestie te nie są bezpłatne, ale zmniejszają koszt jednostkowy i ryzyko przestojów.
Systemy jakości również mają znaczenie. Posiadamy certyfikat ISO9001, który po raz pierwszy uzyskaliśmy w 2011 roku. Formalny system jakości tworzy zdyscyplinowany proces przeglądu projektów, kontroli materiałów, pomiarów w trakcie procesu i końcowej walidacji. Dla klientów z branży motoryzacyjnej niezbędna jest spójna dokumentacja. Dostawca bez udokumentowanego systemu jakości może nadal wyprodukować dobrą formę, ale proces nie jest powtarzalny, a ryzyko wystąpienia wady ukrytej jest wyższe.
Oceniając dostawcę, należy wziąć pod uwagę cały strumień wartości. Czy otrzymasz kompleksowy raport DFM? Czy dostawca użyje symulacji przepływu do zbadania napełniania i krzepnięcia? Czy wyprodukują formę wysokopróżniową, z taką samą dbałością o uszczelnienie i geometrię? Możliwości te stają się coraz bardziej standardem w przypadku odlewów aluminiowych w samochodach. Na przykład: wspornik z odlewu ciśnieniowego ze stopu aluminium jest częścią konstrukcyjną wymagającą dużej wytrzymałości i niskiej porowatości. Dostawca, który zbudował setki podobnych zamków, będzie znał idealne proporcje prowadnicy i kroki zapobiegawcze w celu kontroli skurczu.
 Niestandardowa fabryka wsporników z odlewu ciśnieniowego ze stopu aluminium, producenci - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. to producenci wsporników z odlewu ciśnieniowego ze stopu aluminium w Chinach i fabryka niestandardowa, szczegóły: Korpus ze stopu aluminium ADC12 ... Zobacz produkt →
Na naszej hali produkcyjnej wykonujemy pełen zakres prac: formy konwencjonalne, wysokopróżniowe i prasowane, a także gorącokomorowe narzędzia cynkowe i maszyny wielosuwakowe. Podtrzymujemy również pogląd na szerszy proces produkcyjny. Na przykład forma obudowy silnika musi współpracować z automatycznym wprowadzaniem wkładek chłodzących i późniejszą obróbką. Jeśli twórca form zrozumie dalsze kroki, może uniknąć tworzenia elementów, które komplikują montaż.
Porównując dostawców form, poproś o studia przypadków dotyczące części o podobnej skali i złożoności. Nie oceniaj portfolio wyłącznie na podstawie pięknych form. Zapytaj o wstępne próby, wyzwania i sposób, w jaki rozwiązano nieoczekiwane problemy z porowatością lub wymiarami. Odpowiedzi powiedzą Ci więcej o dostawcy niż numer w ofercie.
Na koniec pamiętaj, że forma to inwestycja kapitałowa. Dobrze zbudowaną formę można naprawiać, modyfikować i ponownie używać przez kilka lat, a nawet dziesięcioleci w przypadku oprzyrządowania cynkowego. Źle zbudowana forma może nadwyrężyć harmonogram produkcji i zniszczyć relacje z klientami. Prawdziwy koszt formy odlewniczej obejmuje zakłócenia, opóźnienia i złom, które mogą wynikać ze zbyt wczesnej decyzji o oszczędnościach.
Podsumowując, nie ma jednej odpowiedzi na pytanie: „Jaki jest typowy koszt formy odlewniczej?” Jedyną uczciwą odpowiedzią jest to, że zależy to od części, stopu, wielkości produkcji i specyfikacji. Prostą cynkową formę z gorącą komorą można wyprodukować za mniej niż 10 000 USD, podczas gdy duża, wielosuwakowa matryca aluminiowa ze wspomaganiem próżniowym może przekroczyć 100 000 USD. Budżetu nie należy jednak ustalać przed wykonaniem odpowiedniego przeglądu technicznego części.
Zacznij od dokładnego zrozumienia rocznej objętości i zapotrzebowania na trwałość formy. Następnie zaangażuj dostawcę, który podważy Twoje założenia, przedstawiając szczegółowy raport DFM i zestawienie kosztów. Jeśli zaopatrujesz się w części do zastosowań motoryzacyjnych, poszukaj partnera, który ma udokumentowane doświadczenie zarówno w zakresie konwencjonalnych, jak i zaawansowanych procesów i który potrafi wyjaśnić kompromisy pomiędzy kosztami początkowymi a długoterminową produktywnością. Nieco wyższa inwestycja w formę jest często uzasadniona, jeśli pozwala na krótsze czasy cykli, mniejszą porowatość i mniej defektów. A jeśli nie jesteś pewien, poproś dostawcę, aby przeprowadził Cię przez podobny przypadek, np Zastosowanie odlewów ciśnieniowych ze stopów aluminium w częściach samochodowych , co ilustruje, jak wybory dotyczące projektu i procesu ostatecznie wpływają na cenę, jaką płacisz.
Wangshan Road, dystrykt Jiangbei, Ningbo, Zhejiang, Chiny
86-135-64796935
Prawa autorskie © Ningbo NKT Tooling Co., Ltd. Wszelkie prawa zastrzeżone.

